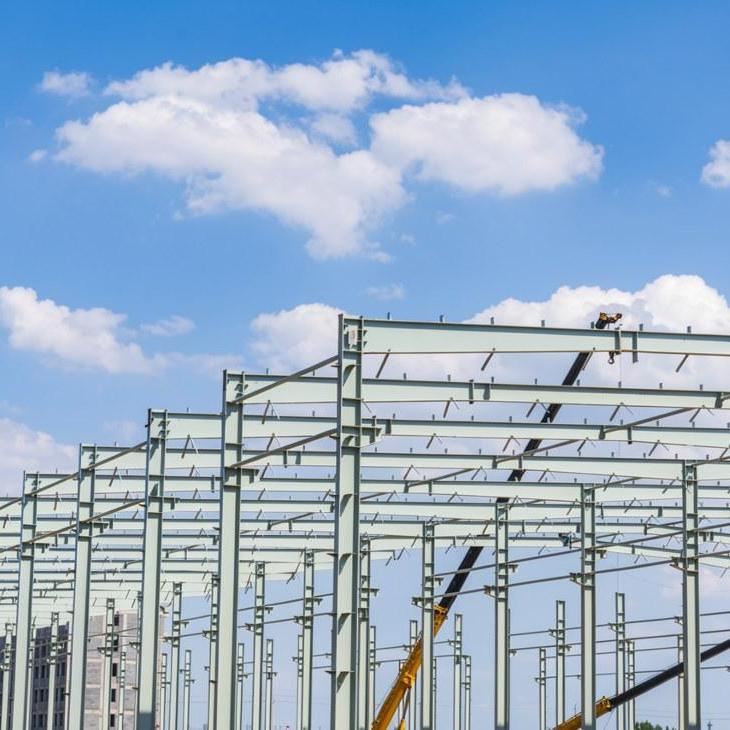

Стальные конструкции с CE-сертификацией – Известный Поставщик
2026-07-14
- Стальные конструкции с CE-сертификацией: Стандарты, Требования и Выбор Надежного Поставщика
- Что такое стальные конструкции с CE-сертификацией и почему это критично для экспорта
- Технические требования стандарта EN 1090-1: Взгляд инженера
- Процесс производства и контроль качества на заводе
- Как выбрать поставщика: Критерии оценки надежности
- Логистика, упаковка и экспортные процедуры
- Сравнительный анализ: CE vs ГОСТ vs ASTM
- Типичные ошибки при заказе и эксплуатации
- Ценообразование: Что влияет на стоимость?
- Инженерный кейс: Реализация проекта склада в Германии
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по дальнейшим шагам
Стальные конструкции с CE-сертификацией: Стандарты, Требования и Выбор Надежного Поставщика
В условиях глобальной интеграции рынков стальные конструкции с CE-сертификацией стали обязательным требованием для любого промышленного объекта на территории Европейского Союза и стран ЕАЭС. Это не просто маркировка, а юридическое подтверждение того, что металлоизделия соответствуют Директиве ЕС по строительной продукции (CPR 305/2011) в вопросах механического сопротивления, пожарной безопасности и долговечности. Для инженеров и закупщиков выбор надежного партнера означает минимизацию рисков при таможенном оформлении и гарантию прохождения экспертиз проектной документации.
Ярким примером такого партнера является Группа компаний «Дахэ». Основанная в 2001 году в провинции Ляонин (Китай) с участием иностранного капитала, компания за более чем двадцатилетнюю историю эволюционировала в современного производителя, объединяющего передовые зарубежные технологии с мощной производственной базой. Расположенная в специализированной промышленной зоне уезда Телин, площадка «Ляонин Дахэ Хэви Индастри» занимает 150 му земли и располагает 56 000 м² производственных цехов. Такой масштаб позволяет обеспечивать полный цикл сопровождения проектов: от расчета нагрузок и резки металла до сварки, окраски и монтажа, предоставляя клиентам полную Декларацию соответствия (DoP). Ниже мы детально разберем технические нюансы производства, критерии оценки качества и логику формирования стоимости, чтобы вы могли принять взвешенное инженерное решение.
Что такое стальные конструкции с CE-сертификацией и почему это критично для экспорта
Маркировка CE (Conformité Européenne) на металлопрокате и готовых узлах свидетельствует о соответствии гармонизированным европейским стандартам, в частности серии EN 1090-1. В отличие от внутренних сертификатов заводов-производителей, этот знак имеет силу паспорта изделия на всем пространстве Единого рынка. Отсутствие CE-маркировки на несущих элементах здания или технологической эстакады ведет к автоматическому отказу во въезде груза на территорию ЕС и невозможности ввода объекта в эксплуатацию.
Процесс сертификации охватывает три ключевых аспекта:
- Контроль производства (FPC): Завод должен иметь внедренную систему контроля качества, прошедшую аудит уведомленным органом (Notified Body).
- Квалификация персонала: Сварщики должны иметь действующие удостоверения по стандарту ISO 9606, а технологи сварки — дипломы IWE/IWT.
- Прослеживаемость материалов: Каждая партия стали должна иметь сертификат 3.1 по EN 10204, связывающий химический состав и механические свойства с конкретной плавкой.
Для российского рынка и стран СНГ наличие у поставщика опыта работы с CE-стандартами часто служит индикатором общего уровня технологической дисциплины. Если завод способен выполнить жесткие требования Евросоюза по допускам на геометрию (согласно EN 1090-2, класс исполнения EXC2 или EXC3), то изготовление конструкций по ГОСТ для внутреннего рынка становится для него задачей повышенной надежности, а не предельной сложности.
Технические требования стандарта EN 1090-1: Взгляд инженера
Сердцем системы является стандарт EN 1090, который регулирует выполнение стальных и алюминиевых конструкций. Он делится на две части: требования к компонентам (часть 1) и технические требования к стальным конструкциям (часть 2). При заказе стальных конструкций с CE-сертификацией заказчик должен четко определить Класс Исполнения (Execution Class — EXC), который зависит от типа сооружения и последствий его разрушения.
Классы исполнения (EXC) и их применение
| Класс (EXC) | Тип сооружений | Требования к контролю | Допустимые отклонения |
|---|---|---|---|
| EXC 1 | Сельскохозяйственные здания, простые ангары, временные сооружения. | Базовый визуальный контроль сварных швов. | Стандартные допуски. |
| EXC 2 | Жилые дома, офисные центры, мосты пролетом до 30м, промышленные цеха. | Выборочный НК (УЗК или радиография) до 10% швов. | Ужесточенные допуски на прямолинейность и плоскостность. |
| EXC 3 | Высотные здания, большепролетные мосты, стадионы, объекты с высокой динамической нагрузкой. | 100% контроль критических швов, обязательная аттестация процедур сварки (WPAR). | Прецизионная геометрия, контроль остаточных напряжений. |
| EXC 4 | АЭС, уникальные гидротехнические сооружения, объекты повышенной опасности. | Полный спектр испытаний, включая испытания на хладноломкость при экстремальных температурах. | Специальные требования, определяемые проектом. |
Ошибочное определение класса EXC на этапе тендера — распространенная проблема. Например, попытка сертифицировать складской ангар по EXC3 приведет к необоснованному удорожанию проекта на 20-30% из-за избыточного контроля и требований к квалификации сварщиков. С другой стороны, занижение класса для мостовой конструкции создает критические риски безопасности. Наш инженерный отдел проводит предварительный анализ проектной документации, чтобы предложить оптимальный баланс между стоимостью и нормативными требованиями.
Процесс производства и контроль качества на заводе
Производство стальных конструкций с CE-сертификацией кардинально отличается от обычного металлопроката уровнем документирования каждого этапа. Цепочка прослеживаемости начинается еще в металлургическом цехе. На современных предприятиях, таких как производственные мощности ГК «Дахэ», этот процесс поддерживается полной линейкой высокотехнологичного оборудования: от лазерных станков для резки и автоматических сборочных линий до трехмерных сверлильных станков с ЧПУ и дробемётных установок.
1. Входной контроль сырья
Мы используем только сталь европейских марок (S235, S355, S460) или их качественные аналоги, имеющие полную химическую паспортацию. Собственная физико-химическая лаборатория предприятия обеспечивает оперативный контроль физических характеристик и химического состава материалов еще до запуска в производство. Каждая плита или профиль перед запуском в раскрой маркируется внутренним трекинг-номером. Это позволяет в любой момент поднять архив и увидеть, из какой плавки сделана конкретная балка перекрытия. Для ответственных узлов обязательно проводится ультразвуковой контроль листа на отсутствие расслоений (по стандарту EN 10160).
2. Технологии резки и подготовки кромок
Геометрия реза влияет на качество будущего сварного соединения. Мы применяем лазерную и плазменную резку с ЧПУ, обеспечивая чистоту кромки, не требующую дополнительной механической обработки для толщин до 20 мм. Для толстолистового проката используется гидроабразивная резка, исключающая зону термического влияния и изменение структуры металла у края реза. Подготовка кромок под сварку выполняется строго по утвержденным картам технологий (WPS), с соблюдением углов раскрытия и величины притупления.
3. Сварочное производство
Это самый критичный этап. Все сварочные процедуры предварительно аттестуются в аккредитованных лабораториях. Сварщики допускаются к работе только после сдачи практических экзаменов в присутствии инспектора уполномоченного органа (Notified Body). Использование автоматических сварочных аппаратов двойной дуги с двойной проволокой позволяет достигать глубины провара до 20 мм при двусторонней непрерывной сварке, обеспечивая высочайшую надежность шва. В процессе сборки используются специализированные кондукторы, гарантирующие соблюдение геометрических допусков EN 1090-2. Особое внимание уделяется защите от атмосферных воздействий: сварка ведется в укрытых зонах с контролем влажности и температуры воздуха.
4. Антикоррозионная защита
CE-сертификация распространяется и на защиту металла. Система окраски подбирается исходя из категории коррозионной агрессивности среды (по ISO 12944). Для морских платформ или химических производств это может быть система C5-M с использованием эпоксидных грунтов и полиуретановых финишных покрытий общей толщиной до 320 мкм. Контроль адгезии (метод решетчатого надреза) и толщины покрытия проводится на каждом этапе нанесения.
Как выбрать поставщика: Критерии оценки надежности
Рынок переполнен предложениями, но далеко не каждый декларируемый «европейский стандарт» подтвержден реально. При поиске партнера для поставки стальных конструкций с CE-сертификацией рекомендуем использовать следующий чек-лист, основанный на нашем опыте аудита сотен заводов:
- Наличие действующего сертификата FPC: Запросите копию сертификата завода. Проверьте номер уведомления (Notified Body Number) рядом со знаком CE. Этот номер можно проверить в базе данных NANDO Европейской комиссии. Если номер не бьется или сертификат просрочен — это красный флаг.
- Референс-лист в вашей отрасли: Попросите показать проекты, аналогичные вашему, выполненные за последние 2 года. Наличие опыта в строительстве мостов не гарантирует компетентность в изготовлении резервуаров высокого давления. ГК «Дахэ», например, успешно реализует проекты в нефтехимической, горнодобывающей отраслях, а также в сфере транспортной инфраструктуры как в Китае, так и в странах Европы и Африки.
- Собственная лаборатория НК: Завод должен иметь штатных дефектоскопистов уровней II и III по ISO 9712. Аутсорсинг контроля допустим, но собственная база говорит о зрелости производства.
- Прозрачность цепочки поставок: Готов ли поставщик предоставить исходные милли-сертификаты на сталь до начала работ? Часто посредники скрывают реальное происхождение металла, выдавая пересорт за кондицию.
- Инженерная поддержка: Способен ли техотдел поставщика выявить коллизии в ваших чертежах до начала производства? Ошибка, найденная на этапе КМД, стоит в 10 раз дешевле, чем исправление на монтаже.
Важный нюанс: остерегайтесь демпинга. Стоимость качественного CE-сертифицированного проката не может быть ниже рыночной цены сырья плюс операционные расходы. Слишком низкая цена часто достигается за счет экономии на контроле качества, использовании стали «второго сорта» или фальсификации документов.
Логистика, упаковка и экспортные процедуры
Даже идеально изготовленная конструкция может быть повреждена при транспортировке или забракована таможней из-за ошибок в документах. Экспорт стальных конструкций с CE-сертификацией требует специфического подхода к логистике. Географическое положение производителя играет здесь ключевую роль: близость к крупным транспортным артериям (таким как автомагистрали G1 и G102) и портам (Инькоу и Далянь находятся в 200–300 км) значительно ускоряет отгрузку и снижает логистические издержки.
Упаковка и маркировка
Каждая транспортная единица (пакет балок, ферма, колонна) должна иметь бирку с информацией: номер заказа, номер детали, вес, класс исполнения и знак CE. Для защиты от влаги при морской перевозке используется вакуумная упаковка с силикагелевыми осушителями или консервационные масла для открытых поверхностей. Деревянная тара должна проходить фитосанитарную обработку по стандарту ISPM 15 с соответствующей маркировкой.
Таможенное декларирование
При экспорте в ЕС ключевым документом является Декларация соответствия (Declaration of Performance — DoP). Она формируется на каждую партию товара и содержит ссылки на примененные гармонизированные стандарты. Отсутствие DoP или несоответствие данных в ней реальной маркировке на изделиях ведет к задержке груза на границе. Наши специалисты готовят полный пакет сопроводительной документации, включая упаковочные листы, коммерческие инвойсы и транспортные накладные CMR/Коносамент (Bill of Lading), синхронизированные с техническими паспортами изделий.
Сравнительный анализ: CE vs ГОСТ vs ASTM
Часто заказчики сталкиваются с дилеммой: какой стандарт выбрать для международного проекта? Понимание различий помогает оптимизировать бюджет.
| Параметр | CE (EN 1090) | ГОСТ (Россия/СНГ) | ASTM/AISC (США) |
|---|---|---|---|
| География применения | Евросоюз, ЕАЭС, Ближний Восток | Россия, страны СНГ | США, Канада, Латинская Америка, часть стран Азии |
| Философия контроля | Системный подход (FPC), постоянный аудит процесса | Приемо-сдаточные испытания партий, ГОСТ Р | Акцент на свойствах материалов и нормах проектирования (LRFD) |
| Допуски на геометрию | Строго регламентированы таблицами EN 1090-2 | ГОСТ 23118, часто более либеральны для крупных габаритов | AISC Code of Standard Practice, очень жесткие для монтажа |
| Документооборот | DoP, Traceability до плавки, журналы сварки | Паспорт качества, акты скрытых работ | Сертификаты на материал (MTRs), процесс утверждения рабочих чертежей |
| Стоимость реализации | Выше на 15-25% из-за затрат на аудит и НК | Базовый уровень | Высокий, особенно из-за требований к проектированию |
Если ваш проект финансируется европейскими банками развития или расположен в зоне действия технических регламентов Таможенного союза с выходом на экспорт, выбор в пользу CE-сертификации безальтернативен. Для внутренних объектов в РФ достаточно ГОСТ, однако переход на стандарты EN 1090 повышает ликвидность объекта в будущем.
Типичные ошибки при заказе и эксплуатации
За годы работы мы выявили ряд системных ошибок, которые совершают заказчики при покупке стальных конструкций с CE-сертификацией:
- Игнорирование класса коррозионной стойкости: Заказчик выбирает дешевую систему окраски C3 для объекта в морской зоне C5-M. Результат — сквозная коррозия через 3-5 лет вместо гарантированных 15-20 лет.
- Неверная интерпретация сталей: Попытка заменить европейскую сталь S355J2 на российский аналог Ст3сп5 без пересчета узлов. Разница в пределе текучести и ударной вязкости при отрицательных температурах может привести к хрупкому разрушению.
- Отсутствие монтажных схем: Поставка конструкций без четкой маркировки и схем строповки усложняет монтаж, увеличивая время работы кранов и риск травматизма.
- Экономия на болтовых соединениях: Использование обычных болтов вместо высокопрочных болтовых комплексов (HV) с контролируемым натяжением в ответственных узлах.
Наш совет: всегда привлекайте независимого технического надзора на этапе приемки первой партии. Это позволит выявить отклонения до того, как вся партия будет отгружена.
Ценообразование: Что влияет на стоимость?
Цена на стальные конструкции с CE-сертификацией формируется под воздействием нескольких волатильных факторов. Понимание структуры затрат помогает вести переговоры с поставщиком.
Основную долю (до 60%) составляет стоимость металла. Она привязана к биржевым котировкам LME и внутренним ценам заводов. Второй значимый компонент — трудозатраты. Сертификация по EN 1090 требует более высокой квалификации сварщиков и большего времени на контроль, что увеличивает фонд оплаты труда на 20-30% по сравнению с обычным производством. Также в цену заложены расходы на лабораторные испытания, работу уведомленного органа и оформление документации.
В 2026 году наблюдается тенденция к росту цен на энергоносители, что напрямую влияет на стоимость газовой резки и сварки. Логистическое плечо также играет роль: доставка негабаритных ферм требует спецтранспорта и сопровождения. Тем не менее, долгосрочные контракты с фиксацией цены на металл позволяют нивелировать эти риски.
Инженерный кейс: Реализация проекта склада в Германии
Для иллюстрации компетенций приведем пример недавнего проекта. Задача: поставка несущего каркаса логистического центра площадью 15 000 м² в Мюнхене. Требования: класс исполнения EXC2, огнестойкость R60, срок службы 50 лет.
Вызовы: Жесткие немецкие нормы по ветровым и снеговым нагрузкам, необходимость стыковки с существующими фундаментами с допуском ±2 мм.
Решение:
Наши конструкторы выполнили детальный расчет в SCIA Engineer, оптимизировав сечения колонн и снизив металлоемкость на 12% без потери прочности. Была применена автоматизированная линия сверления отверстий с точностью позиционирования 0.1 мм, что обеспечила беспроблемный монтаж «в поле». Все сварные швы прошли УЗК-контроль. Партия была отгружена 40 футовыми контейнерами с индивидуальной схемой укладки, исключающей контакт окрашенных поверхностей.
Результат: Монтаж завершен на 2 недели раньше графика благодаря идеальной геометрии элементов. Объект успешно прошел приемку TÜV Rheinland и введен в эксплуатацию.
FAQ: Часто задаваемые вопросы
Сколько времени занимает получение CE-сертификата на партию?
Сам процесс сертификации завода (FPC) занимает от 3 до 6 месяцев. Однако, если завод уже сертифицирован (как наша компания), то оформление декларации DoP на конкретную партию стальных конструкций с CE-сертификацией происходит параллельно с производством и не задерживает отгрузку. Готовые документы выдаются в день отгрузки.
Можно ли сертифицировать конструкцию, изготовленную из российской стали?
Да, стандарт EN 1090 не запрещает использование стали неевропейского производства. Главное условие — наличие сертификата материала 3.1, подтверждающего соответствие химического состава и механических свойств требованиям европейского стандарта (например, EN 10025). Мы проводим входной контроль каждой плавки в аккредитованной лаборатории для подтверждения этого соответствия.
В чем разница между знаком CE и сертификатом ISO 9001?
ISO 9001 сертифицирует систему менеджмента качества компании в целом, но не дает права маркировать продукцию знаком CE. Знак CE — это декларация соответствия конкретного изделия техническим регламентам ЕС. Для законной продажи строительных конструкций в Европе необходимы оба документа, но приоритетным является CE по EN 1090.
Гарантируете ли вы прохождение таможенной очистки в ЕС?
Мы предоставляем полный комплект документов, необходимый для таможенной очистки (DoP, сертификаты завода-изготовителя (Mill Certificates), упаковочные листы). Наша практика показывает 100% успешное прохождение таможни при условии корректного заполнения данных импортером в декларации. Мы готовы оказать консультационную поддержку вашему брокеру.
Заключение и рекомендации по дальнейшим шагам
Инвестиции в качественные стальные конструкции с CE-сертификацией — это вклад в безопасность и долговечность вашего актива. В мире, где стандарты ужесточаются, а ответственность за аварии возрастает, экономия на качестве металла или контроля становится недопустимым риском. Выбор проверенного поставщика с действующим сертификатом FPC, собственной лабораторией и опытом международных поставок снимает с вас груз технических и юридических проблем.
Группа компаний «Дахэ» предлагает своим клиентам не просто металлоконструкции, а комплексное решение: от проектирования и изготовления до доставки и монтажа. Годовой объем производства свыше 40 000 тонн и наличие лицензий на генеральный подряд позволяют нам брать на себя ответственность за проекты любой сложности — от пищевых производств до мостовых переходов.
Не позволяйте ошибкам в проекте или некачественным материалам поставить под угрозу весь инвестиционный цикл. Доверьте изготовление ответственных конструкций профессионалам, которые говорят на одном языке с европейскими инспекторами и понимают специфику вашего бизнеса.
Готовы обсудить ваш проект?
Получите бесплатный аудит чертежей и коммерческое предложение с расчетом металлоемкости в течение 24 часов. Наши инженеры готовы проконсультировать по вопросам выбора класса исполнения и оптимизации узлов.
Свяжитесь с нами для получения технической документации и образцов сертификатов:
- 📧 Email: export@company-domain.com
- 📞 Телефон: +7 (XXX) XXX-XX-XX
- 💬 WhatsApp / Telegram: Доступен для оперативной связи