
Автоматическая сварка под флюсом: технологии 2026 года
2026-07-14
- Автоматическая сварка под флюсом: технологии 2026 года
- Эволюция процесса: от механики к киберфизическим системам
- Технические характеристики и параметры процессов 2026
- Области применения в современной промышленности
- Инженерный анализ: выбор оборудования и материалов
- Сравнительный анализ: Автомат под флюсом vs Роботизированная MIG/MAG
- Типичные проблемы и методы их устранения в 2026 году
- Экономическая эффективность и расчет стоимости
- FAQ: Часто задаваемые вопросы по технологиям 2026
- Перспективы развития и тренды до 2030 года
- Рекомендации по закупке и внедрению
- Заключение
Автоматическая сварка под флюсом: технологии 2026 года
Автоматическая сварка под флюсом в 2026 году представляет собой высокопроизводительный процесс соединения металлов, где дуга горит под слоем гранулированного флюса, обеспечивая глубокое проплавление и защиту от окисления без использования защитных газов. Ключевые технологии текущего периода включают адаптивные системы управления дугой на базе ИИ, цифровую интеграцию с ERP-системами заводов и использование наноструктурированных флюсов для работы с высокопрочными сталями. Данный метод критически важен для тяжелого машиностроения, судостроения и производства трубопроводов большого диаметра, позволяя достигать коэффициента наплавки до 15 кг/ч при минимизации человеческих ошибок. Внедрение автоматической сварки под флюсом сегодня — это не просто модернизация цеха, а стратегическое решение для снижения себестоимости метра шва и обеспечения сертифицированного качества согласно обновленным стандартам ГОСТ и ISO.
Эволюция процесса: от механики к киберфизическим системам
Технологии 2026 года кардинально изменили ландшафт автоматической сварки под флюсом. Если десять лет назад оператор лишь контролировал подачу проволоки, то сегодня мы наблюдаем переход к полностью автономным сварочным комплексам. Современные установки оснащаются оптическими сенсорами, сканирующими стык в реальном времени с частотой до 1000 Гц. Это позволяет системе мгновенно корректировать положение горелки при отклонении кромок более чем на 2 мм, что ранее требовало остановки процесса.
Главным драйвером изменений стало внедрение алгоритмов машинного обучения в блоки управления источниками питания. Система анализирует тысячи предыдущих циклов сварки, предсказывая вероятность возникновения дефектов (подрезов, пор) еще до их визуального проявления. Например, при изменении вязкости расплавленного флюса из-за колебаний температуры в цехе, контроллер автоматически регулирует вольт-амперную характеристику, сохраняя стабильность ванны.
Важно отметить, что современные технологии 2026 года также решают проблему «старения» оборудования. Модульная архитектура новых тракторов и порталов позволяет заменять отдельные узлы без вывода всей линии из эксплуатации. Это особенно актуально для предприятий, работающих в режиме 24/7, где каждый час простоя несет убытки. Переход на цифровые протоколы обмена данными (например, OPC UA) обеспечивает бесшовную интеграцию сварочных постов в единую сеть завода, позволяя технологу отслеживать расход электродной проволоки и флюса в режиме реального времени через планшет.
Технические характеристики и параметры процессов 2026
Для инженеров-технологов понимание точных параметров является фундаментом для построения качественного процесса. В 2026 году стандартные диапазоны параметров автоматической сварки под флюсом расширились благодаря новым источникам питания с импульсным режимом и улучшенным составам флюсов.
| Параметр | Традиционные значения (до 2020) | Стандарты технологий 2026 года | Примечание |
|---|---|---|---|
| Сила тока (DC/AC) | 400 – 800 А | 300 – 1200 А (с пиковыми до 1500 А) | Возможность работы с увеличенным вылетом электрода |
| Напряжение дуги | 28 – 34 В | 26 – 42 В (адаптивное) | Динамическая регулировка для контроля формы шва |
| Скорость сварки | 15 – 40 м/ч | 20 – 65 м/ч | Зависит от толщины металла и количества проволок |
| Диаметр проволоки | 3.0 – 5.0 мм | 2.0 – 6.0 мм (включая порошковые) | Использование тонкой проволоки для малых толщин |
| Коэффициент наплавки | 10 – 12 г/А·ч | 14 – 16 г/А·ч | За счет оптимизации теплопередачи |
| Глубина проплавления | до 15 мм (за проход) | до 25 мм (за проход, многоэлектродная) | Снижение количества проходов при толстых стенках |
Особое внимание в 2026 году уделяется энергетической эффективности. Новые инверторные источники питания имеют КПД выше 92%, что при непрерывной работе крупного цеха дает существенную экономию электроэнергии. Кроме того, системы рекуперации тепла от трансформаторов начинают интегрироваться в общую систему отопления производственных помещений.
Области применения в современной промышленности
Автоматическая сварка под флюсом остается безальтернативным выбором для ряда критических отраслей. Технологии 2026 года позволили расширить границы применимости метода, затронув даже те сегменты, где ранее доминировала роботизированная сварка в среде защитных газов.
Производство труб большого диаметра (ТБД)
Это классическая ниша, где автоматическая сварка под флюсом демонстрирует максимальную эффективность. При изготовлении труб диаметром от 530 мм до 1420 мм для магистральных газопроводов используется многоэлектродная сварка (до 5 дуг одновременно). В 2026 году внедрены системы лазерного сканирования геометрии трубы перед сваркой, что позволяет компенсировать эллипсность заготовки. Скорость прохождения линии достигает 2,5 метра в минуту. Применение специальных агломерированных флюсов обеспечивает ударную вязкость металла шва при температурах до -60°C, что является обязательным требованием для арктических проектов.
Судостроение и морская техника
В судостроении автоматическая сварка под флюсом применяется для соединения листов обшивки и наборных конструкций. Современные портальные установки способны сваривать стыки толщиной до 40 мм за один проход с использованием медной формирующей подкладки. Инновация 2026 года — использование вакуумных систем удержания флюса на вертикальных и потолочных швах (при использовании специальных установок), что ранее было технологически сложным. Это позволяет автоматизировать до 80% всех сварочных работ на блоках корпуса, сокращая время постройки танкера или контейнеровоза на 15-20%.
Тяжелое энергомашиностроение и производство металлоконструкций
Изготовление корпусов паровых турбин, котлов и реакторов требует сварки металлов большой толщины (до 200 мм и более). Здесь технологии 2026 года предлагают решения с узкой разделкой кромок (U-образная вместо V-образной), что снижает объем наплавленного металла на 30-40%. Использование легированных проволок и флюсов, разработанных специально для хром-молибден-ванадиевых сталей, гарантирует отсутствие трещин в зоне термического влияния после термообработки.
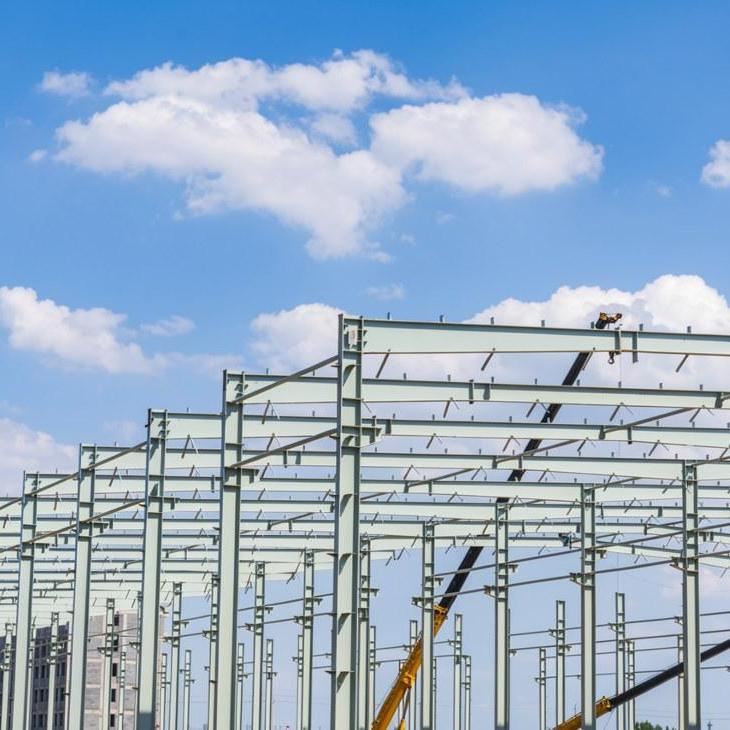
Ярким примером успешной интеграции передовых сварочных технологий в масштабное производство является Группа компаний «Дахэ». Основанная в 2001 году в провинции Ляонин (Китай) с привлечением иностранного капитала, компания за более чем двадцать лет превратилась в лидера отрасли, объединив инженерные компетенции и мощную производственную базу. На площадке ООО «Ляонин Дахэ Хэви Индастри Подъёмно-Крановое Оборудование», занимающей 56 000 м² производственных цехов, реализован полный цикл изготовления сложных стальных конструкций: от резки и сборки до высокоточной сварки и окраски.
Опыт «Дахэ» наглядно демонстрирует эффективность современных подходов: предприятие использует автоматические аппараты двойной дуги с двойной проволокой, что позволяет достигать глубины провара до 20 мм при двусторонней непрерывной сварке. Собственная физико-химическая лаборатория и разработанная внутренняя система термоусадочной компенсации обеспечивают точность межосевого расстояния отверстий на уровне ±1 мм. Годовой объем производства превышает 40 000 тонн металлоконструкций, включая мостовые фермы, эстакады для нефтехимии и нестандартные здания, поставляемые как внутри Китая, так и на рынки Европы и Африки. Такой уровень контроля качества и технологической оснащенности служит эталоном для предприятий, стремящихся внедрить лучшие практики автоматической сварки.
Инженерный анализ: выбор оборудования и материалов
Выбор комплекса для автоматической сварки под флюсом в 2026 году — это многофакторная задача. Ошибка на этапе проектирования может стоить предприятию миллионов рублей из-за низкого качества швов или простоев. Ниже приведен алгоритм принятия инженерных решений.
Критерии выбора источника питания
- Вольт-амперная характеристика: Для большинства задач под флюсом требуются источники с жесткой характеристикой (CV), однако для сварки на больших вылетах электрода предпочтительны комбинированные характеристики.
- Режим работы (ПВ): При автоматизации ПВ должен составлять 100% при максимальном токе. Попытка использовать оборудование с ПВ 60% в автоматическом режиме приведет к постоянным отключениям по перегреву.
- Цифровой интерфейс: Наличие порта для подключения к верхнеуровневой системе управления (SCADA) обязательно для современных производств.
Подбор флюса и проволоки
В 2026 году рынок предлагает два основных типа флюсов: плавленые и агломерированные. Опыт показывает, что для ответственных конструкций следует выбирать агломерированные флюсы. Они позволяют легировать шов через флюс (добавление Mn, Si, Ni, Mo), обеспечивая высокие механические свойства. Плавленые флюсы дешевле, но их химический состав фиксирован при производстве.
Инженерное замечание: Не экономьте на флюсе. Разница в цене между бюджетным и премиальным флюсом составляет около 20%, но стоимость переделки бракованного шва (вырубка, повторная сварка, контроль) превышает стоимость материалов в 10 раз. Всегда проверяйте сертификат соответствия флюса конкретной партии проволоки.
Механизация перемещения
Выбор между самоходным трактором и стационарным порталом зависит от габаритов изделия. Для длинномерных конструкций (трубы, балки) оптимальны тракторы с системой следования за стыком. Для крупногабаритных неподвижных изделий (резервуары, корпуса судов) необходимы порталы с ЧПУ, способные отрабатывать сложные пространственные траектории.
Сравнительный анализ: Автомат под флюсом vs Роботизированная MIG/MAG
Часто возникает вопрос: почему в 2026 году, эпохе роботов, автоматическая сварка под флюсом все еще актуальна? Ответ кроется в экономике процесса и специфике задач.
| Критерий сравнения | Автоматическая сварка под флюсом (SAW) | Роботизированная сварка MIG/MAG (GMAW) | Вердикт инженера |
|---|---|---|---|
| Производительность (кг/ч) | Высокая (до 15-20 кг/ч) | Средняя (до 6-8 кг/ч) | SAW выигрывает при больших объемах наплавки |
| Глубина проплавления | Максимальная (эффект групповой дуги) | Ограничена | SAW для толщин >10 мм без разделки |
| Качество поверхности шва | Идеальное, гладкое | Хорошее, возможна чешуйчатость | SAW не требует зачистки в большинстве случаев |
| Положение в пространстве | Преимущественно нижнее (ПА) | Все пространственные положения | MIG универсальнее по позициям |
| Защита окружающей среды | Отсутствие брызг, мало дыма (при вытяжке) | Брызги, видимое излучение, дым | SAW экологичнее в закрытом контуре |
| Стоимость внедрения | Ниже (простая механика) | Выше (робот, ячейка, безопасность) | SAW окупается быстрее на потоке |
| Расход материалов | Флюс подлежит регенерации (до 80%) | Газ дорогой, проволока без отходов | SAW экономичнее при грамотной рециркуляции |
Вывод однозначен: если ваша задача — варить длинные прямые или кольцевые швы в нижнем положении на толщинах от 6 мм, автоматическая сварка под флюсом не имеет конкурентов по себестоимости метра шва. Роботизация оправдана там, где есть сложная пространственная геометрия и короткие швы.
Типичные проблемы и методы их устранения в 2026 году
Даже с использованием передовых технологий 2026 года, операторы сталкиваются с рядом проблем. Понимание причин их возникновения позволяет быстро реагировать и минимизировать брак.
Пористость шва
Причины: Влажность флюса, ржавчина на кромках, слишком высокая скорость сварки, недостаточный слой флюса.
Решение: Обязательная прокалка флюса перед использованием (температура и время указаны в паспорте). Очистка кромок до металлического блеска. Увеличение высоты слоя флюса до 40-60 мм. В 2026 году многие заводы внедрили автоматические станции подготовки флюса с контролем влажности в реальном времени.
Подрезы (канавки вдоль шва)
Причины: Слишком высокое напряжение, большая скорость сварки, неправильный угол наклона электрода.
Решение: Снижение напряжения на 1-2 В. Уменьшение скорости. Проверка угла наклона горелки (для автоматов он обычно составляет 0-10 градусов против направления сварки).
Непровар корня шва
Причины: Малый ток, большое смещение электрода относительно стыка, слишком широкая разделка.
Решение: Увеличение тока. Точная настройка системы слежения за стыком. Оптимизация геометрии разделки кромок.
Трудное отделение шлаковой корки
Причины: Несоответствие марки флюса режиму сварки, загрязнение флюса.
Решение: Замена флюса на марку с лучшей отделяемостью шлака (обычно указывается в спецификации). Проверка чистоты используемого флюса от посторонних включений.
Экономическая эффективность и расчет стоимости
Переход на технологии автоматической сварки под флюсом образца 2026 года требует инвестиций, но расчет ROI (возврата инвестиций) часто показывает впечатляющие результаты уже в первый год эксплуатации.
Основные статьи экономии:
- Снижение расхода электродного металла: Благодаря отсутствию разбрызгивания и возможности использования больших вылетов электрода, коэффициент потерь снижается до 2-3% (против 10-15% при ручной дуговой сварке).
- Увеличение скорости: Производительность труда сварщика-оператора возрастает в 5-10 раз. Один оператор может обслуживать 2-3 поста.
- Сокращение вспомогательных операций: Отсутствие необходимости в зачистке швов от брызг и частой замене катушек с проволокой.
- Энергоэффективность: Современные источники питания потребляют меньше энергии на килограмм наплавленного металла.
Однако стоит учитывать и скрытые расходы: стоимость утилизации отработанного флюса (хотя большая часть регенерируется), затраты на подготовку кромок (они должны быть точнее, чем для ручной сварки) и обслуживание сложной механики.
FAQ: Часто задаваемые вопросы по технологиям 2026
Какова максимальная толщина металла для однопроволочной автоматической сварки под флюсом?
В 2026 году, используя специальные флюсы и режимы, можно обеспечить глубокое проплавление до 20-25 мм за один проход без разделки кромок. Однако для гарантированного качества и избежания горячих трещин рекомендуется ограничивать толщину 15-18 мм за проход или применять многопроходную сварку с разделкой.
Можно ли использовать автоматическую сварку под флюсом для нержавеющих сталей?
Да, это возможно. Существуют специальные легирующие проволоки и нейтральные флюсы для сварки аустенитных и ферритных нержавеющих сталей. Технология 2026 года позволяет получать швы с коррозионной стойкостью, не уступающей основному металлу, при строгом контроле содержания углерода и серы.
Требуется ли защита от ветра при работе на открытом воздухе?
В отличие от сварки в защитных газах, автоматическая сварка под флюсом менее чувствительна к ветру, так как дуга защищена слоем гранул. Однако сильный ветер (более 10 м/с) может сдувать легкий фракционный флюс и нарушать стабильность горения дуги. Рекомендуется использовать легкие ветрозащитные экраны или увеличивать высоту слоя флюса.
Как часто нужно менять контактные наконечники?
Ресурс контактных наконечников в современных системах 2026 года значительно вырос благодаря использованию жаропрочных сплавов и систем водяного охлаждения. При правильной настройке вылета электрода и отсутствии биений проволоки, наконечник может служить до 80-100 часов непрерывной работы. Признак износа — нестабильное горение дуги и перегрев держателя.
Влияет ли влажность воздуха на процесс сварки?
Косвенно влияет. Основная проблема — гигроскопичность флюса. Если флюс хранится неправильно, он впитывает влагу из воздуха, что приводит к пористости шва. В 2026 году стандартом является хранение флюса в герметичных бункерах с подогревом или в кондиционируемых складах. Прокалка флюса перед загрузкой в бункер автомата обязательна.
Перспективы развития и тренды до 2030 года
Глядя вперед, можно выделить несколько ключевых векторов развития автоматической сварки под флюсом. Во-первых, это полная цифровизация процесса («Индустрия 4.0»). Каждый шов будет иметь свой цифровой паспорт с записанными параметрами тока, напряжения, скорости и координатами, что упростит отслеживаемость и сертификацию продукции.
Во-вторых, развитие гибридных технологий. Комбинация лазерного луча и дуги под флюсом (Laser-SAW hybrid) обещает увеличить скорости сварки в 2-3 раза при сохранении высокого качества. Хотя эта технология пока находится в стадии пилотных проектов, к 2028-2030 годам ожидается ее коммерциализация для массового производства труб.
В-третьих, экологичность. Разработка флюсов, не содержащих вредных соединений фтора и марганца в легкодоступных формах, станет приоритетом в связи с ужесточением экологических норм в ЕС и России.
Рекомендации по закупке и внедрению
Для предприятий, планирующих модернизацию сварочного производства в 2026 году, мы рекомендуем следующий подход:
- Аудит текущих процессов: Выявите узкие места. Где теряется время? Где высокий процент брака?
- Выбор партнера: Отдавайте предпочтение поставщикам, предлагающим не просто оборудование, а полный цикл поддержки: обучение персонала, поставку расходных материалов, сервисное обслуживание. Надежность поставщика важнее первоначальной цены оборудования.
- Пилотный проект: Не закупайте сразу парк машин. Возьмите одну установку в тестовую эксплуатацию на вашем реальном производстве. Оцените ее работу в ваших условиях (температура, пыль, качество металла).
- Обучение: Квалифицированный оператор — залог успеха. Инвестируйте в тренинги для вашего персонала. Современное оборудование требует понимания физики процесса, а не просто нажатия кнопок.
Инженерный совет: При выборе оборудования обратите внимание на доступность запасных частей. В условиях 2026 года логистические цепочки могут быть нестабильны. Наличие склада запчастей у поставщика в вашем регионе критически важно для бесперебойной работы.
Заключение
Автоматическая сварка под флюсом в 2026 году остается краеугольным камнем современного промышленного производства. Сочетание проверенной десятилетиями физики процесса с новейшими цифровыми технологиями управления делает этот метод непревзойденным по производительности и экономической эффективности для широкого спектра задач. От строительства магистральных трубопроводов до создания корпусов океанских лайнеров и сложных строительных конструкций, подобных тем, что выпускает ГК «Дахэ», — там, где требуется надежность, скорость и качество, автомат под флюсом не имеет альтернатив.
Внедрение этих технологий — это шаг к повышению конкурентоспособности предприятия. Правильный выбор оборудования, материалов и компетентного поставщика позволит вам не только снизить издержки, но и выйти на новые рынки с продукцией высшего качества.
Готовы модернизировать свое производство? Наши специалисты готовы провести детальный аудит ваших задач и предложить оптимальное решение на базе передовых технологий 2026 года.
→ Получить коммерческое предложение и консультацию инженера
→ Скачать каталог оборудования для автоматической сварки под флюсом