
Сварной Н-образный стальной профиль: характеристики и цена
2026-07-15
- Что такое сварной Н-образный стальной профиль: характеристики и цена в контексте современного строительства
- Технические характеристики и геометрические параметры
- Факторы формирования цены: от сырья до логистики
- Где применяется: отраслевые сценарии использования
- Как выбрать сварной Н-образный стальной профиль: алгоритм подбора
- Типичные ошибки при заказе и эксплуатации
- Сравнение технологий: Горячий прокат vs Сварка
- Рекомендации по покупке и взаимодействию с заводом
- Производственные возможности Группы компаний «Дахэ»
- FAQ: Часто задаваемые вопросы
- Заключение и стратегия закупок
Сварной Н-образный стальной профиль — это высоконагруженный конструкционный элемент, получаемый путем соединения трех листов металла (верхняя полка, нижняя полка и вертикальная стенка) методом автоматической дуговой сварки под флюсом. В отличие от горячекатаного аналога, данный тип проката позволяет изготавливать сечения нестандартных размеров с высотой стенки до 2000 мм и более, что критически важно для большепролетных промышленных зданий, мостовых кранов и тяжелого машиностроения. Ключевое преимущество заключается в оптимизации металлоемкости: инженер может задать точную толщину полок и стенки под конкретную нагрузку, избегая перерасхода материала, свойственного стандартному сортаменту ГОСТ 8239-89. Стоимость такого профиля формируется не только весом тонны стали, но и трудоемкостью сварочных операций, качеством контроля швов и логистикой готовых балок длиной до 12–14 метров.
Что такое сварной Н-образный стальной профиль: характеристики и цена в контексте современного строительства
В современной промышленной архитектуре и инфраструктурном строительстве сварной Н-образный стальной профиль: характеристики и цена которого часто становятся определяющими факторами при проектировании, занимает нишу решений для уникальных задач. Если горячекатаный двутавр ограничен возможностями прокатных станов (максимальная высота обычно до 60–100 см), то сварная технология снимает эти ограничения. Мы говорим о создании составных сечений, где геометрия диктуется расчетом на прочность, устойчивость и жесткость, а не наличием профиля на складе металлобазы.
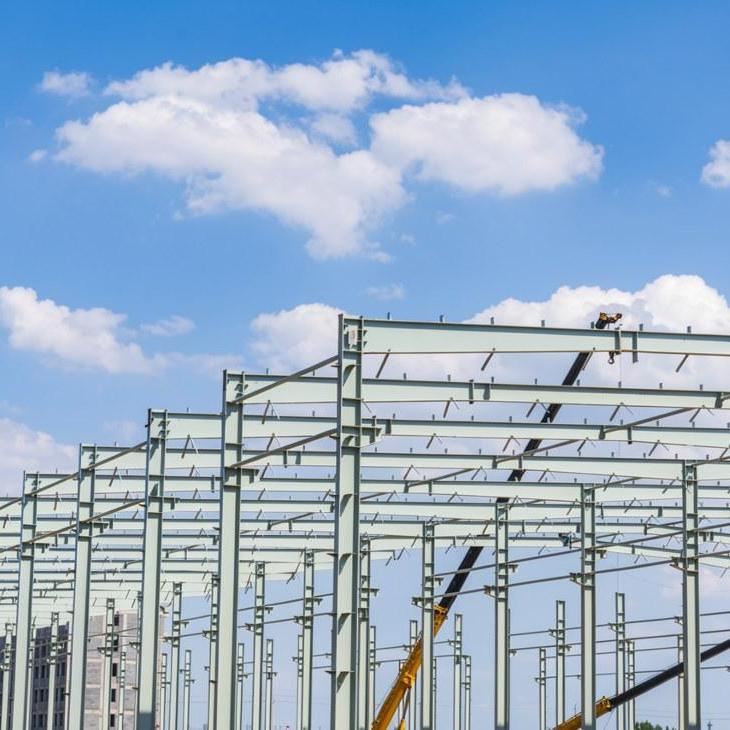
Основное применение таких конструкций — колонны многоэтажных каркасов, ригели перекрытий с шагом колонн более 12 метров, подкрановые пути для кранов грузоподъемностью свыше 20 тонн, а также элементы башен ветрогенераторов и опор ЛЭП. Важность понимания параметров сварного Н-образного стального профиля обусловлена тем, что ошибка в подборе толщины стенки или ширины полки может привести к потере местной устойчивости элемента еще до достижения им предельной несущей способности по материалу.
Ценообразование в этом сегменте имеет свою специфику. Покупатель платит не просто за тонну металла Ст3сп5 или 09Г2С, а за технологический передел. Сюда входит раскрой листа, сборка пакета, сварка (часто в два прохода с обеих сторон), правка геометрии после сварочных деформаций и ультразвуковой контроль (УЗК) швов. Поэтому, анализируя запрос “сварной Н-образный стальной профиль: характеристики и цена“, необходимо учитывать, что удельная стоимость одного погонного метра здесь всегда выше, чем у горячекатаного аналога, но общая стоимость конструкции может быть ниже за счет снижения общего веса металла.
Технические характеристики и геометрические параметры
При заказе или проектировании сварного Н-образного стального профиля инженер оперирует набором строгих геометрических и механических характеристик. В отличие от стандартизированного горячего проката, здесь каждый параметр является переменным.
Основные геометрические размеры
- Высота сечения (H): Может варьироваться от 200 мм до 2500 мм и более. Для тяжелых крановых путей часто используются балки высотой 800–1200 мм.
- Ширина полки (B): Обычно составляет от 0.3 до 0.5 от высоты балки, но может быть изменена для обеспечения устойчивости из плоскости изгиба.
- Толщина стенки (tw): Критический параметр для восприятия поперечных сил. Варьируется от 6 мм до 40 мм. При больших толщинах требуется предварительный подогрев кромок перед сваркой.
- Толщина полки (tf): Определяет момент сопротивления сечения. Часто выполняется ступенчатой (изменяемой по длине балки) для экономии металла в зонах с меньшим изгибающим моментом.
Механические свойства и марки стали
Характеристики сварного Н-образного стального профиля напрямую зависят от химического состава и механических свойств исходного листового проката. Наиболее распространенные марки:
- Ст3сп/пс (ГОСТ 380-2005): Базовая конструкционная сталь для ненагруженных элементов и работы при положительных температурах. Предел текучести ~245 МПа.
- 09Г2С (ГОСТ 19281-2014): Низколегированная сталь для северного исполнения. Работает до -70°C. Требует строгого контроля режимов сварки во избежание холодных трещин.
- 10ХСНД, 15ХСНД: Атмосферостойкие стали для мостостроения и открытых эстакад, не требующие постоянной окраски.
Важно отметить, что при изготовлении сварного Н-образного профиля свойства металла в зоне термического влияния (ЗТВ) могут отличаться от основного металла. Поэтому в технических условиях (ТУ) обязательно указываются требования к ударной вязкости KCU/KCV при расчетной температуре зимнего периода.
| Параметр | Горячекатаный двутавр (ГОСТ) | Сварной Н-образный профиль | Комментарий инженера |
|---|---|---|---|
| Макс. высота сечения | до 1000 мм (редко) | до 3000 мм+ | Сварка позволяет создавать сверхвысокие балки для ангаров. |
| Толщина элементов | Фиксированная по сортаменту | Любая (под заказ) | Возможность оптимизации веса до 15-20%. |
| Длина хлыста | до 12 м (стандарт) | до 14-16 м (транспортабельность) | Меньше стыков на объекте — выше надежность. |
| Качество поверхности | Окалинка, неровности | Идеальная геометрия | Упрощает монтаж и снижает расход ЛКМ. |
| Стоимость производства | Низкая (масштаб) | Высокая (трудоемкость) | Окупается на больших пролетах и нагрузках. |
Факторы формирования цены: от сырья до логистики
Запрос “сварной Н-образный стальной профиль: характеристики и цена” требует детального разбора структуры затрат. Цена не является фиксированной биржевой величиной, как на арматуру или сортовой прокат. Она рассчитывается индивидуально под каждый проект (Made-to-Order).
1. Стоимость исходного сырья (Листовой прокат)
Это базовая составляющая, занимающая 60–70% в себестоимости. Рыночная цена на лист толщиной 10–40 мм может колебаться в зависимости от сезона и курса валют. Использование стали повышенной прочности (например, S355J2 вместо S235JR) увеличивает цену сырья на 15–25%, но позволяет уменьшить сечение профиля, частично компенсируя затраты.
2. Технологический передел и нормо-часы
Процесс изготовления сварного Н-образного профиля включает:
- Раскрой: Газовая или плазменная резка листов. Точность реза влияет на качество сборки зазора.
- Сборка: Центровка полки относительно стенки. Смещение более 2 мм недопустимо для ответственных конструкций.
- Сварка: Основной драйвер стоимости. Используется автоматическая сварка под флюсом (SAW). Расход электродной проволоки и флюса, а также электроэнергия составляют значительную часть. Сварка в “лодочку” обеспечивает лучшее проплавление, но требует кантователя.
- Правка: После сварки балку часто “ведет”. Требуется проход через правильную машину или термоправку, что добавляет стоимость.
3. Контроль качества (ОТК)
Для ответственных объектов (мосты, крановые пути) требуется 100% ультразвуковой контроль (УЗК) сварных швов согласно ГОСТ Р ИСО 17640 или ГОСТ 3242. Каждый метр шва, прошедший дефектоскопию, увеличивает цену изделия. Наличие сертификатов EN 1090-1 (для экспорта в ЕС) также накладывает дополнительные требования к системе менеджмента качества завода.
4. Логистика и габариты
Длинномерный груз (более 11.7 метров) требует специального транспорта и согласования маршрутов. Доставка сварного Н-образного профиля длиной 14 метров стоит существенно дороже стандартной фуры. Часто экономически целесообразнее делать стыковые соединения на объекте, сокращая длину хлыстов до транспортных габаритов, но это вводит дополнительный коэффициент надежности на стык.
Где применяется: отраслевые сценарии использования
Понимание сфер применения помогает правильно интерпретировать требования к сварному Н-образному стальному профилю. Рассмотрим три ключевых сценария с инженерной точки зрения.
Сценарий 1: Большепролетные промышленные здания и ангары
Задача: Перекрытие пролета 24–36 метров без промежуточных колонн для размещения производственной линии или склада.
Решение: Использование сварных балок переменного сечения (расширяющихся к середине пролета). Горячекатаный профиль здесь неприменим из-за недостаточной жесткости.
Цифры: Для пролета 30 метров под нагрузку 2 т/м² может потребоваться балка высотой 1200 мм. Применение сварной технологии позволяет снизить вес фермы на 18% по сравнению с решетчатой фермой из уголков, ускоряя монтаж в 2 раза.
Сценарий 2: Подкрановые пути тяжелого режима
Задача: Обеспечение движения мостового крана грузоподъемностью 50 тонн в цеху металлургии.
Решение: Составная балка, где верхняя полка усиливается (иногда используется рельс, приваренный непосредственно к полке, или отдельный подкрановый рельс на подушке). Стенка должна иметь достаточную толщину для восприятия местного смятия от колеса крана.
Особенность: Здесь критична усталостная прочность. Качество сварных швов должно соответствовать высшему классу. Любая непроваренность приведет к развитию трещины через 1-2 года эксплуатации.
Сценарий 3: Колонны многоэтажных каркасов
Задача: Несущие колонны бизнес-центра или паркинга высотой более 20 метров.
Решение: Сварные колонны коробчатого или Н-образного сечения из стали высокой прочности (S355, S460). Возможность изменения толщины полок по высоте этажа (ступенчатые колонны) позволяет передавать нагрузку от вышележащих этажей без избыточного запаса прочности внизу.
Как выбрать сварной Н-образный стальной профиль: алгоритм подбора
Выбор сварного Н-образного профиля — это не просто покупка товара из каталога, а инженерная задача. Ошибки на этапе выбора ведут либо к аварии, либо к неоправданному удорожанию проекта.
- Определение расчетных нагрузок: Сбор нагрузок (постоянные, временные, снеговые, ветровые, крановые). Расчет внутренних усилий (момент M, сила Q) в характерных сечениях.
- Подбор сечения по несущей способности: Проверка по первой группе предельных состояний (прочность, устойчивость). Важно проверить не только общую устойчивость, но и местную устойчивость стенки и полок. Если стенка слишком тонкая, она может выпучиться раньше, чем материал достигнет предела текучести.
- Проверка по второй группе (деформации): Прогиб балки не должен превышать L/200 или L/250 (в зависимости от наличия перегородок и отделки). Для сварных балок большой высоты этот пункт часто становится определяющим.
- Анализ технологичности изготовления: Не стоит заказывать профиль со стенкой 6 мм и высотой 1500 мм — его невозможно сварить без сильных деформаций (“хлопунов”). Минимальная толщина стенки обычно ограничивается соотношением H/tw.
- Выбор поставщика: Оценка производственной площадки. Наличие автоматических линий сварки под флюсом обязательно. Ручная сварка длинных швов для таких профилей недопустима из-за низкой производительности и нестабильного качества.
Инженерный совет: При заказе старайтесь унифицировать толщины листов. Если в проекте есть стенки 10, 12 и 14 мм, попробуйте привести все к 12 мм с небольшим перерасходом веса. Это позволит поставщику купить листы одной партии, избежать путаницы на производстве и получить скидку за объем одной позиции.
Типичные ошибки при заказе и эксплуатации
Анализируя практику поставок сварного Н-образного стального профиля, можно выделить ряд системных ошибок, допускаемых заказчиками и проектировщиками.
Игнорирование температурных деформаций
Сварка — это термический процесс. При остывании шва металл сжимается. Если не заложить припуски на усадку или не предусмотреть последующую правку, готовая балка может получить продольный изгиб (серповидность) до 10–20 мм на 12 метрах длины. Монтаж такой балки “через силу” создает в конструкции начальные напряжения, снижая её ресурс.
Некорректный выбор марки стали для сварки
Попытка сварить высокоуглеродистую сталь или сталь с высоким эквивалентом углерода (Ce > 0.45%) без предварительного подогрева приводит к образованию закалочных структур в ЗТВ и холодным трещинам. Для сварного Н-образного профиля из стали 09Г2С при толщине более 30 мм подогрев до 100–150°C является обязательным требованием технологии.
Экономия на антикоррозийной защите
Сварные швы имеют микрорельеф и зоны наплывов, где сложнее нанести качественное лакокрасочное покрытие. Часто в углах примыкания полки к стенке остаются непрокрашенные зоны. Рекомендуется использовать дробеструйную очистку до степени Sa 2.5 перед покраской и уделять особое внимание обработке сварных узлов.
Сравнение технологий: Горячий прокат vs Сварка
Чтобы окончательно понять место сварного Н-образного стального профиля в смете, сравним его с традиционным решением.
| Критерий | Горячекатаный двутавр | Сварной двутавр | Вердикт |
|---|---|---|---|
| Сроки поставки | 1–3 дня (со склада) | 14–30 дней (производство) | Горячий прокат для срочных ремонтов. |
| Гибкость сечения | Нет (только ГОСТ) | Полная свобода | Сварка для уникальных проектов. |
| Вес конструкции | Избыточный (запас прочности) | Оптимальный | Сварка выгоднее при больших объемах металла. |
| Качество металла | Высокое (заводское) | Зависит от квалификации сварщиков | Требуется строгий входной контроль. |
| Цена за тонну | Базовая | +30…50% к базе | Переплата за технологию. |
Рекомендации по покупке и взаимодействию с заводом
При формировании заявки на сварной Н-образный стальной профиль, следуйте этим правилам для минимизации рисков:
- Требуйте Технологию Сварки (WPS): Перед началом работ завод должен предоставить карту сварки, где указаны ток, напряжение, скорость подачи проволоки, марка флюса.
- Образцы-свидетели: Договоритесь, что из каждой партии (или каждые 50 тонн) будут вырезаны образцы для механических испытаний на разрыв и изгиб.
- Геометрический допуск: Четко пропишите в договоре допустимые отклонения по высоте, ширине и серповидности. Ссылка на ГОСТ 23118-2012 “Конструкции стальные строительные” будет наиболее корректной.
- Упаковка: Длинные балки должны транспортироваться на деревянных прокладках, исключающих контакт с кузовом и друг с другом, чтобы не повредить геометрию полок при такелажных работах.
Производственные возможности Группы компаний «Дахэ»
Выбор надежного партнера для реализации сложных инженерных задач требует уверенности в производственных мощностях исполнителя. Ярким примером предприятия, полностью соответствующего высоким стандартам изготовления сварных конструкций, является Группа компаний «Дахэ». Основанная в 2001 году в провинции Ляонин (Китай) с привлечением иностранного капитала и передовых зарубежных технологий, компания за более чем двадцатилетнюю историю сформировала мощную производственную базу, объединяющую глубокие инженерные компетенции и богатый строительный опыт.
Основная производственная площадка — ООО «Ляонин Дахэ Хэви Индастри Подъёмно-Крановое Оборудование» — расположена в специализированной промышленной зоне уезда Телин. Предприятие занимает территорию площадью 150 му, а суммарная площадь современных производственных цехов составляет 56 000 м². Такой масштаб позволяет реализовывать проекты любой сложности, от нестандартных промышленных зданий и мостовых металлоконструкций до сварных стальных двутавровых балок особого назначения.
Технологическое оснащение «Дахэ» гарантирует высочайшее качество продукции, о котором шла речь в предыдущих разделах. Производственный цикл охватывает все этапы: от лазерной резки металла и автоматической сборки на горизонтальных линиях до сварки, шлифовки и окраски. На предприятии используется современное оборудование, включая:
- Автоматические сварочные аппараты двойной дуги с двойной проволокой, обеспечивающие глубину провара до 20 мм;
- ЧПУ трехмерные сверлильные станки и установки для резки пересекающихся труб;
- Крупногабаритные вальцовочные и гибочные станки длиной до 15 метров;
- Дробемётные установки для очистки листового металла и готовых конструкций до степени Sa 2.5.
Особое внимание в компании уделяется контролю качества. Собственная физико-химическая лаборатория обеспечивает оперативный мониторинг физических характеристик и химического состава материалов. Благодаря разработанной внутренней системе термоусадочной компенсации, «Дахэ» поддерживает точность межосевого расстояния отверстий на уровне ±1 мм, что критически важно для быстрого и беспроблемного монтажа крупных объектов.
Годовой объем производства группы превышает 40 000 тонн металлоконструкций и 500 000 м² профилированных листов. Компания успешно реализует проекты не только по всему Китаю, но и в странах Европы, Африки и других регионах, специализируясь на нефтехимической, горнодобывающей промышленности, транспортной инфраструктуре и муниципальном строительстве. Лицензии второго класса на генеральный подряд и устройство стальных конструкций, а также выгодное логистическое положение (близость к портам Инкоу и Далянь) делают «Дахэ» предпочтительным выбором для международных заказчиков, ищущих баланс между стоимостью, сроком поставки и безупречным качеством сварного профиля.
FAQ: Часто задаваемые вопросы
Какова максимальная длина сварного Н-образного профиля?
Технологически возможно изготовление хлыстов любой длины путем стыковки листов. Однако логистическое ограничение определяется габаритами автомобильного или ж/д транспорта. Стандартный предел для автоперевозки без спецразрешений — 12–13 метров. При наличии разрешения можно возить до 20 метров, но это резко удорожает доставку. На заводе мы можем изготовить балки до 24 метров для отправки ж/д транспортом.
Влияет ли сварка на усталостную прочность профиля?
Да, сварной шов является концентратором напряжений. Для конструкций, работающих в циклическом режиме (краны, вибронагруженные платформы), класс детали по ГОСТ 25502 выбирается ниже, чем для проката. Это компенсируется увеличением сечения или применением специальных технологий обработки шва (шлифовка перехода от шва к основному металлу для снятия концентраторов).
Можно ли заказать профиль из нержавеющей стали?
Да, сварной Н-образный профиль может быть изготовлен из нержавеющих сталей (AISI 304, 316) или кислотостойких марок. Однако стоимость такого изделия будет в 5–7 раз выше углеродистого аналога из-за цены сырья и сложности сварки нержавейки (требуется защита газами, особые режимы). Целесообразно только для агрессивных сред (химическая промышленность, пищевое производство).
Как рассчитывается цена за тонну?
Цена = (Стоимость листа + Расходные материалы + Энергия + ФОТ рабочих + Накладные расходы) × Коэффициент рентабельности. В среднем, наценка за сварку составляет от 15 000 до 35 000 рублей за тонну сверх стоимости металла, в зависимости от сложности сечения и объема партии.
Есть ли ограничения по климатическому исполнению?
Ограничений нет, но они диктуют выбор марки стали. Для УХЛ1 (северное исполнение) мы используем сталь 09Г2С, 10Г2ФБЮ или импортные аналоги S355NL. Важно, чтобы ударная вязкость KCV при температуре -40°C или -60°C была подтверждена протоколами испытаний. Сам процесс сварки зимой должен проводиться в тепляках или с подогревом.
Заключение и стратегия закупок
Выбор между горячекатаным и сварным Н-образным стальным профилем — это поиск баланса между скоростью, бюджетом и техническими требованиями объекта. Если ваш проект подразумевает стандартные решения, небольшие пролеты и сжатые сроки — выбирайте ГОСТ. Если же вы строите уникальный объект, где каждый килограмм металла на счету, а нагрузки требуют нестандартных сечений — сварной профиль станет единственным верным инженерным решением.
Мы понимаем, что характеристики и цена сварного Н-образного стального профиля являются критическими параметрами для вашего бюджета. Наша производственная линия позволяет гибко реагировать на запросы, обеспечивая полный цикл: от раскроя листа до отгрузки окрашенной конструкции с полным пакетом документов (паспорта качества, сертификаты ЕАС, акты УЗК).
Готовы рассчитать стоимость вашего проекта?
Не рискуйте надежностью конструкции. Получите коммерческое предложение с детализацией по маркам стали и срокам изготовления.
→ Запросить расчет цены и технических параметров сварного профиля
→ Скачать опросный лист для заказа