
Правка и формовка конструкций: услуги Профессионалов
2026-07-15
- Правка и формовка конструкций: услуги Профессионалов
- Технологические особенности процесса правки и формовки
- Формовка: от эскиза до объемной детали
- Области применения в промышленности
- Опыт Группы компаний «Дахэ»: масштаб и технологии
- Таблица: Сравнение методов обработки и их влияние на металл
- Как выбрать исполнителя: критерии качества
- Инженерный опыт и практические нюансы
- Ценообразование и логистика
- Часто задаваемые вопросы (FAQ)
- Рекомендации по подготовке технического задания
- Заключение и призыв к действию
Правка и формовка конструкций: услуги Профессионалов
Правка и формовка конструкций: услуги Профессионалов — это критически важный этап в цепочке металлообработки, обеспечивающий геометрическую точность и соответствие изделий чертежам ГОСТ. В отличие от кустарных методов, профессиональная правка устраняет остаточные напряжения после резки или сварки, а формовка придает заготовке требуемый пространственный профиль без нарушения целостности металла. Данные процессы применяются при изготовлении несущих элементов, трубопроводов высокого давления и сложных архитектурных узлов. Для промышленных заказчиков ключевая ценность заключается не просто в изменении формы, а в гарантированном отсутствии брака при последующей сборке, что напрямую влияет на сроки сдачи объектов и бюджет проекта.
Технологические особенности процесса правки и формовки
В промышленном секторе под термином «правка» понимается процесс устранения дефектов формы (коробление, волнистость, скручивание), возникающих вследствие термического или механического воздействия. Правка и формовка конструкций: услуги Профессионалов базируются на глубоком понимании реологии металлов. Когда мы говорим о правке листового проката толщиной от 4 до 40 мм, речь идет о пластической деформации, которая должна компенсировать внутренние напряжения.
Инженерная практика показывает, что попытки исправить геометрию «на глаз» часто приводят к утонению стенки в критических зонах или появлению микротрещин. Профессиональный подход предполагает использование гидравлических прессов с ЧПУ или валковых правильных станов, где усилие рассчитывается исходя из предела текучести материала ($sigma_t$). Например, для стали марки Ст3сп5 усилие правки будет существенно отличаться от работы с низколегированной сталью 09Г2С, используемой в северном исполнении.
Методы горячей и холодной правки
Выбор метода зависит от толщины металла и типа дефекта. Холодная правка эффективна для тонколистовых конструкций (до 10-12 мм) и профилей малого сечения. Здесь важно соблюдать правило: степень деформации не должна превышать допустимые значения для данного класса прочности, иначе произойдет наклеп, снижающий ударную вязкость.
Горячая правка необходима для массивных узлов и толстостенных элементов. Нагрев до температур 600–900°C снижает предел текучести, позволяя придать форму с меньшими усилиями. Однако здесь кроется риск: неконтролируемый нагрев может изменить структуру зерна металла. Наши специалисты используют индукционный нагрев с точностью до ±15°C, чтобы избежать перегрева и сохранения механических свойств в зоне термообработки.
Формовка: от эскиза до объемной детали
Формовка — это создание заданной конфигурации изделия из плоской заготовки или трубы. В контексте запроса Правка и формовка конструкций: услуги Профессионалов, этот этап часто является самым трудоемким. Современное оборудование позволяет выполнять:
- Вальцовку: получение цилиндрических и конических обечаек для резервуаров и котлов.
- Гибу труб: формирование отводов с радиусом гиба от 1.5 до 5 диаметров трубы без гофрообразования.
- Штамповку: массовое производство фасонных деталей сложной формы.
Ключевой параметр качества формовки — отсутствие заломов и истончения стенки в наружном радиусе гиба. При работе с нержавеющими сталями (AISI 304, 316Ti) мы обязательно учитываем эффект пружинения (springback), закладывая дополнительный угол гиба в программу станка.
Области применения в промышленности
Услуги по правке и формовке востребованы там, где требования к допускам жестко регламентированы. Рассмотрим конкретные сектора:
Нефтегазовый сектор и энергетика
Здесь критична герметичность соединений. Формовка днищ резервуаров, фланцевых переходов и компенсаторов требует идеальной геометрии. Любое отклонение от круглости при стыковке труб диаметром более 500 мм приведет к невозможности качественной сварки и последующим утечкам. Профессиональная правка сварных швов после стыковки обеспечивает соосность трубопровода, что снижает гидравлическое сопротивление и вибрацию.
Строительство и металлоконструкции
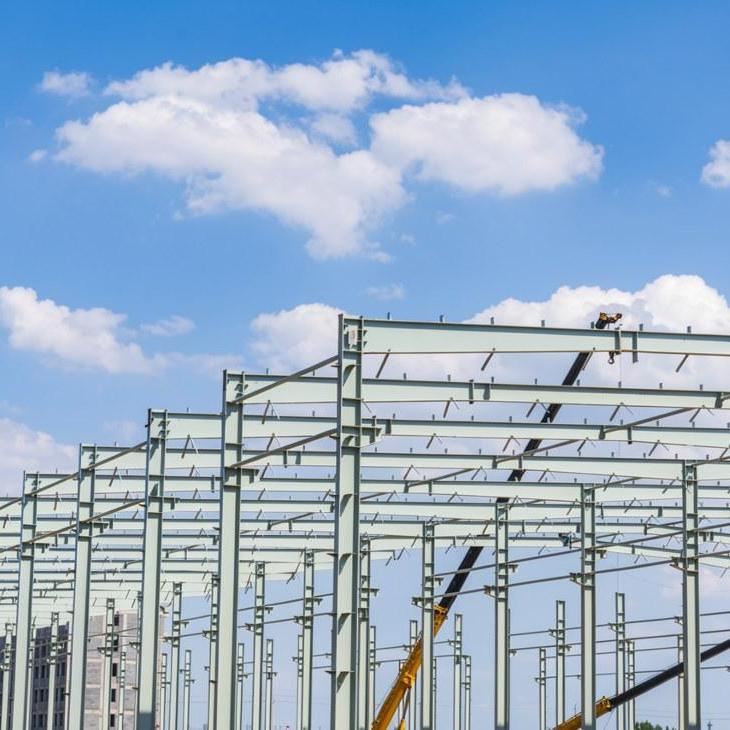
При монтаже каркасов зданий (ЛСТК, тяжелые фермы) часто возникают ситуации, когда привезенные элементы имеют транспортные деформации. Оперативная правка балок и колонн на площадке или в цеху перед покраской позволяет избежать дорогостоящего демонтажа. Также формовка используется для создания архитектурных элементов сложной криволинейной формы, где стандартный прокат не подходит.
Судостроение и тяжелый машиностроение
Обшивка корпусов судов, изготовление рам и фундаментных плит требуют работы с листами большой толщины (до 60 мм и выше). Правка таких листов после газовой или плазменной резки обязательна, так как термическое воздействие вызывает значительное коробление («вертолет»). Без профессиональной правки дальнейшая автоматизированная сварка роботами невозможна.
Опыт Группы компаний «Дахэ»: масштаб и технологии
Реализация сложных проектов по правке и формовке требует не только теоретических знаний, но и мощной производственной базы. Ярким примером предприятия, объединяющего инженерные компетенции и промышленные мощности, является Группа компаний «Дахэ». Основанная в 2001 году в провинции Ляонин (Китай) с привлечением иностранного капитала и передовых зарубежных технологий, компания за более чем двадцатилетнюю историю сформировала устойчивую структуру и стала лидером в производстве стальных конструкций.
Основная производственная площадка — ООО «Ляонин Дахэ Хэви Индастри Подъёмно-Крановое Оборудование» — расположена в специализированной промышленной зоне уезда Телин. Предприятие занимает территорию площадью 150 му, а суммарная площадь производственных цехов составляет внушительные 56 000 м². Такой масштаб позволяет выполнять полный цикл работ: от лазерной резки и сборки до клепки, шлифовки и окраски.
В арсенале «Дахэ» находится полная линейка современного оборудования, критически важного для высококачественной формовки:
- Крупногабаритные вальцовочные и гибочные станки длиной до 15 метров, способные обрабатывать массивные листы и профили.
- Станки для резки пересекающихся труб и трехмерные сверлильные станки с ЧПУ для прецизионной подготовки узлов.
- Автоматические горизонтальные сборочные линии и сварочные аппараты двойной дуги, обеспечивающие глубину провара до 20 мм.
Наличие собственной физико-химической лаборатории позволяет компании оперативно контролировать физические характеристики и химический состав материалов на всех этапах. Разработанная внутренняя система термоусадочной компенсации поддерживает точность межосевого расстояния отверстий на уровне ±1 мм, что является эталоном для ответственных конструкций. Годовой объем производства превышает 40 000 тонн металлоконструкций, включая нестандартные здания, мостовые конструкции, эстакады для нефтехимии и сложные пространственные фермы. Проекты «Дахэ» успешно реализуются не только в Китае, но и в странах Европы, Африки и других регионах, подтверждая соответствие международным стандартам качества.
Таблица: Сравнение методов обработки и их влияние на металл
| Параметр | Холодная правка/формовка | Горячая правка/формовка | Ручная правка (молотком) |
|---|---|---|---|
| Применимая толщина | До 12-16 мм (зависит от стали) | От 10 мм до бесконечности | До 6 мм (косметическая) |
| Изменение структуры | Наклеп, повышение твердости | Отжиг, снятие напряжений | Локальное разрушение структуры |
| Точность геометрии | Высокая (±0.5 мм/м) | Средняя (±1-2 мм/м) | Низкая (зависит от мастера) |
| Производительность | Высокая (поток) | Средняя (цикл нагрева) | Крайне низкая |
| Стоимость услуг | Средняя | Высокая (энергозатраты) | Низкая (но высокий риск брака) |
Как выбрать исполнителя: критерии качества
Рынок переполнен предложениями, но Правка и формовка конструкций: услуги Профессионалов подразумевают наличие специфической компетенции и материально-технической базы, подобной той, что имеется у лидеров отрасли вроде ГК «Дахэ». При выборе подрядчика обратите внимание на следующие аспекты:
- Парк оборудования: Наличие гидравлических прессов усилием от 100 до 2000 тонн, трех- и четырехвалковых вальцов с системой ЧПУ. Ручные листогибы подходят только для вспомогательных работ.
- Контроль качества: Используется ли лазерное сканирование геометрии? Проводится ли ультразвуковой контроль (УЗК) зон формовки на предмет трещин? Профессионалы всегда предоставляют протоколы испытаний.
- Работа с документацией: Способен ли инженер-технолог разработать карту раскроя и последовательность гибов для сложной детали, минимизируя отходы?
- Сертификация: Соответствие процессов стандартам ISO 9001 и наличие допусков СРО для ответственных конструкций.
Частая ошибка заказчиков — ориентация только на цену за тонну. Дешевая формовка часто означает игнорирование радиусов гибки, что ведет к разрушению детали под нагрузкой. Экономия на этапе заготовки может стоить десятикратной суммы при аварии на объекте.
Инженерный опыт и практические нюансы
За 15 лет работы в отрасли мы столкнулись с множеством нестандартных ситуаций. Одна из них — правка конструкций после пожара или длительного складского хранения под открытым небом. Коррозия и термический удар меняют свойства металла непредсказуемо. В таких случаях мы проводим предварительный спектральный анализ и тесты на растяжение образцов-свидетелей.
Также существует проблема «памяти металла». При попытке выправить сильно деформированный узел, он может стремиться вернуться в исходное состояние через несколько недель. Чтобы избежать этого, профессионалы применяют метод локального нагрева с последующим медленным охлаждением (отпуском), фиксируя новую форму на атомарном уровне кристаллической решетки.
Важно отметить ограничение: не всякую деталь можно спасти. Если деформация превышает пластические возможности материала (например, растяжение внешней поверхности более чем на 20-25% для некоторых марок сталей), деталь подлежит браковке и переплавке. Попытка правки в такой ситуации — это создание бомбы замедленного действия.
Ценообразование и логистика
Стоимость услуг формируется исходя из трудоемкости, а не только веса металла. Формовка одной сложной детали весом 50 кг может стоить дороже, чем правка партии труб весом 1 тонна. Факторы влияния:
- Марка стали (нержавейка, титан, алюминий требуют особых режимов).
- Толщина сечения (увеличение толщины экспоненциально растет требуемое усилие).
- Необходимость изготовления оснастки (штампов, оправок).
- Срочность заказа.
Мы работаем с крупногабаритными грузами, обеспечивая бережную транспортировку готовых изделий, чтобы исключить повторную деформацию в пути. Для экспортных заказов возможна упаковка в деревянные ящики с влагозащитой согласно требованиям ВЭД.
Часто задаваемые вопросы (FAQ)
Какие максимальные размеры деталей вы можете обработать?
Наш цех оснащен оборудованием, позволяющим выполнять правку и формовку листов длиной до 12 метров и шириной до 3 метров. Для труб диаметр гиба достигает 1420 мм. Габариты ограничены только возможностями транспортной логистики заказчика.
Влияет ли правка на гарантию производителя металла?
Если правка выполняется с нарушением технологических режимов (перегрев, холодная деформация сверх нормы), гарантия может быть снята. Наши услуги Правка и формовка конструкций: услуги Профессионалов строго регламентируются внутренними ТУ, которые согласуются с требованиями металлургических комбинатов, поэтому свойства металла сохраняются в пределах допусков ГОСТ.
Можно ли исправить ошибку сварки с помощью правки?
Да, усадочные деформации после сварки — это штатная ситуация для нашей работы. Мы выполняем правку сварных узлов, восстанавливая плоскостность и прямолинейность. Однако, если в шве есть трещины, сначала требуется их заварка и контроль, и только потом правка.
Какой срок выполнения заказа?
Стандартные операции (вальцовка обечаек, правка листа) занимают от 1 до 3 рабочих дней. Изготовление сложных штампованных изделий по индивидуальному чертежу может потребовать от 5 до 14 дней, включая этап разработки технологии и подготовки оснастки.
Работаете ли вы с давальческим сырьем?
Да, мы принимаем металл заказчика. В этом случае ответственность за химический состав и первоначальное качество материала несет поставщик сырья, но мы проводим входной контроль визуальный и инструментальный перед началом работ.
Рекомендации по подготовке технического задания
Для получения точного коммерческого предложения и исключения ошибок на этапе производства, при отправке заявки укажите:
- Чертеж детали с указанием всех критических допусков (особенно на радиусы гиба и плоскостность).
- Марку материала и его состояние поставки (горячекатаный, холоднокатаный, термообработанный).
- Требуемый объем партии (для расчета целесообразности изготовления оснастки).
- Условия эксплуатации готового изделия (температура, среда, нагрузки).
Чем подробнее будет ТЗ, тем точнее мы сможем рассчитать стоимость и предложить оптимальную технологию. Не стесняйтесь прикладывать эскизы от руки — наши инженеры помогут перевести их в рабочий чертеж.
Заключение и призыв к действию
Качество конечного продукта в металлообработке закладывается на этапах подготовки и формоизменения. Доверяя задачу Правка и формовка конструкций: услуги Профессионалов нам, вы получаете не просто согнутый металл, а инженерно обоснованное решение, прошедшее контроль на каждом этапе. Мы понимаем, что в вашем проекте нет права на ошибку, и берем на себя ответственность за геометрию ваших изделий, опираясь на опыт лучших производственных практик.
Не рискуйте надежностью конструкции, используя сомнительные методы. Свяжитесь с нашими техническими специалистами сегодня для бесплатной консультации и расчета стоимости вашего проекта.
→ Получить расчет стоимости и консультацию технолога:
Оставить заявку на расчет | Контакты отдела продаж
Ознакомьтесь с нашим полным спектром возможностей в разделе продукции и услуг, где представлены примеры выполненных работ и детальные характеристики оборудования.