
Технологическая резка с применением ЧПУ: точность деталей
2026-07-16
- Технологическая резка с применением ЧПУ: точность деталей как ключевой фактор производства
- Физические принципы формирования высокой точности при ЧПУ-резке
- Факторы, влияющие на итоговую точность деталей
- Сравнительный анализ методов резки и их влияние на точность
- Пошаговый алгоритм обеспечения точности в производственном цикле
- Применение в отраслях: где критична точность деталей
- Типичные ошибки и способы их устранения
- Экономическое обоснование высокой точности
- Будущее технологий: адаптивные системы и ИИ
- Вопросы и ответы: Часто задаваемые вопросы по точности ЧПУ резки
- Инженерное резюме и рекомендации по выбору поставщика услуг
Технологическая резка с применением ЧПУ: точность деталей как ключевой фактор производства
Технологическая резка с применением ЧПУ: точность деталей — это фундаментальный параметр, определяющий качество конечного изделия в современном машиностроении. Под данным термином понимается процесс разделения материалов (металл, композиты, полимеры) с использованием станков с числовым программным управлением, где отклонение геометрии от чертежа не превышает 0,01–0,05 мм. В отличие от ручных методов или полуавтоматических линий, автоматизированная резка обеспечивает повторяемость партий и минимизацию человеческого фактора. Применение данной технологии критически важно для аэрокосмической отрасли, приборостроения и производства высокоточных узлов, где даже микронные погрешности ведут к браку всей сборки. Точность достигается за счет жесткости станины, качества сервоприводов и алгоритмов компенсации температурных деформаций.
Физические принципы формирования высокой точности при ЧПУ-резке
Чтобы понять, почему технологическая резка с применением ЧПУ дает такую высокую точность деталей, необходимо рассмотреть физику процесса удаления материала. Основной принцип заключается в синхронизации движения режущего инструмента (фрезы, лазерного луча, плазменной дуги или гидроабразивной струи) с координатами заготовки, управляемыми контроллером. Система ЧПУ интерполирует траекторию с частотой обновления до нескольких тысяч раз в секунду, корректируя скорость подачи (мм/мин) и обороты шпинделя в реальном времени.
Ключевым аспектом является отсутствие люфтов в механической передаче. В современных станках используются прецизионные шарико-винтовые пары (ШВП) класса C3-C5 и линейные направляющие с предварительным натягом. Это позволяет исключить «мертвый ход» при реверсе осей. Кроме того, важность имеет жесткость конструкции: чем массивнее станина (часто из чугуна с гранитными вставками), тем меньше вибраций передается на режущую кромку, что напрямую влияет на чистоту поверхности и геометрическую правильность кромки.
Особое внимание уделяется системе обратной связи. Энкодеры, установленные непосредственно на исполнительных органах, сообщают контроллеру фактическое положение инструмента. Если возникает сопротивление материала или проскальзывание, система мгновенно вносит коррективы. Именно эта замкнутая цепь управления обеспечивает ту самую заявленную точность деталей, недостижимую для операторов, работающих на универсальных станках.
Факторы, влияющие на итоговую точность деталей
Несмотря на совершенство оборудования, технологическая резка с применением ЧПУ подвержена влиянию ряда переменных. Инженеру-технологу необходимо учитывать их комплексно, так как игнорирование любого из пунктов может свести на нет преимущества дорогого станка.
1. Термические деформации и тепловой дрейф
Металл расширяется при нагреве. Во время длительной работы шпиндель и приводы нагреваются, вызывая микро-смещения осей станка. Также сам материал заготовки может менять геометрию под воздействием тепла от резания (особенно при лазерной или плазменной резке). Современные системы ЧПУ имеют функции термокомпенсации, но они требуют правильной калибровки. Без учета температурного коэффициента расширения стали (примерно 11-12 мкм/м·°C) невозможно гарантировать точность деталей в партиях, изготавливаемых в течение смены.
2. Износ режущего инструмента
Даже самый твердый сплав (например, карбид вольфрама с покрытием TiAlN) изнашивается. Затупление кромки увеличивает силу резания, что приводит к прогибу инструмента и изменению размеров паза или отверстия. В массовом производстве внедрение систем мониторинга износа или использование сменных пластин с предсказуемым ресурсом является обязательным условием для поддержания стабильной точности деталей.
3. Жесткость закрепления заготовки
Часто проблема кроется не в станке, а в оснастке. Если заготовка зафиксирована недостаточно жестко, силы резания могут вызвать её смещение или вибрацию (биение). Это особенно актуально для тонкостенных деталей. Использование пневматических или гидравлических тисков, а также специализированных кондукторов, позволяет нивелировать этот риск.
4. Программные ошибки и постпроцессоры
Некорректно настроенный постпроцессор может генерировать G-код, который не учитывает кинематику конкретного станка. Ошибки в расчетах радиусов компенсации инструмента (G41/G42) приводят к систематическому браку размеров. Верификация УП (управляющей программы) в симуляторах перед запуском в металл — стандартная процедура для обеспечения точности деталей.
Сравнительный анализ методов резки и их влияние на точность
Выбор метода обработки напрямую диктует достижимый допуск. Ниже приведено сравнение основных технологий, используемых в рамках понятия «технологическая резка с применением ЧПУ».
| Метод резки | Типичная точность (мм) | Зона термического влияния (ЗТВ) | Применимость для ответственных узлов | Стоимость часа работы |
|---|---|---|---|---|
| Лазерная резка (Волоконная) | ±0.05 – ±0.1 | Минимальная (0.1-0.3 мм) | Высокая (до 6-7 квалитета) | Средняя |
| Гидроабразивная резка | ±0.03 – ±0.08 | Отсутствует (Холодная резка) | Максимальная (нет закалки кромок) | Высокая |
| Плазменная резка | ±0.3 – ±0.5 | Значительная (скос кромки) | Низкая (требует последующей мехобработки) | Низкая |
| Фрезерование (Мехобработка) | ±0.005 – ±0.02 | Локальный нагрев в зоне контакта | Эталонная (IT6-IT7) | Высокая (зависит от времени цикла) |
| Электроэрозия (проволочная) | ±0.002 – ±0.005 | Минимальная (поверхностный слой) | Сверхвысокая (для пресс-форм и твердых сплавов) | Очень высокая |
Из таблицы видно, что если требуется максимальная точность деталей без изменения структуры металла, гидроабразив или электроэрозия являются безальтернативными лидерами. Однако для массового производства корпусных деталей из конструкционной стали оптимален баланс между скоростью и точностью, который предлагает современная лазерная резка.
Пошаговый алгоритм обеспечения точности в производственном цикле
Для инженера-технолога процесс обеспечения качества не начинается на станке. Он включает в себя ряд подготовительных этапов, каждый из которых влияет на финальный результат.
- Аудит чертежа и выбор баз. Анализ конструкторской документации на предмет реализуемости допусков. Определение технологических баз для базирования заготовки. Ошибка в выборе базы может привести к накоплению погрешностей.
- Подготовка управляющей программы (CAM). Генерация траекторий с учетом вылета инструмента, стратегии врезания и порядка обработки контуров. Важно использовать стратегии, минимизирующие остаточные напряжения в детали.
- Настройка станка и калибровка. Проверка перпендикулярности осей, биения шпинделя и настройка датчиков инструмента. Перед запуском серии обязательно проводится пробный рез на образце материала той же партии.
- Первый запуск и контроль. Изготовление первой детали с полным циклом измерений на КИМ (координатно-измерительной машине). Только после подтверждения соответствия всем размерам допускается серийная технологическая резка с применением ЧПУ.
- Периодический мониторинг. Выборочный контроль каждой N-ной детали (например, каждой 10-й или 50-й) для отслеживания тренда износа инструмента.
Применение в отраслях: где критична точность деталей
Запрос «технологическая резка с применением ЧПУ: точность деталей» чаще всего исходит от представителей высокотехнологичных секторов экономики. Рассмотрим конкретные кейсы.
Аэрокосмическая промышленность
Здесь вес и прочность имеют решающее значение. Детали часто изготавливаются из титановых сплавов и жаропрочных никелевых сплавов (Инконель). Любое отклонение в толщине стенки корпуса или форме лопатки турбины может привести к дисбалансу ротора и катастрофе. Точность здесь измеряется в микронах, а поверхность после резки часто не требует дополнительной шлифовки, если использовался правильный режим ЧПУ.
Медицинское оборудование
Производство имплантатов, хирургических инструментов и компонентов диагностических аппаратов требует стерильности и идеальной геометрии. Шероховатость поверхности, полученная при резке, влияет на биосовместимость. Гидроабразивная резка титана для имплантатов позволяет избежать зон отпуска материала, сохраняя его механические свойства.
Автопром и электромобили
В производстве аккумуляторных батарей для электромобилей используется тонкая медная и алюминиевая фольга. Технологическая резка с применением ЧПУ (часто лазерной) должна обеспечивать отсутствие заусенцев, которые могут вызвать короткое замыкание внутри элемента питания. Скорость и точность здесь идут рука об руку.
Промышленное строительство и тяжелое машиностроение
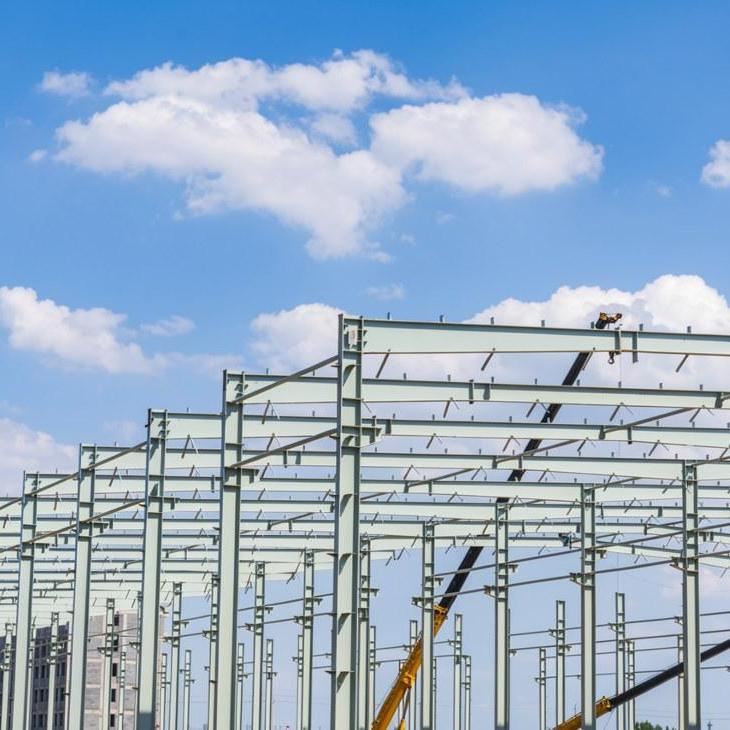
В сегменте крупногабаритных металлоконструкций требования к точности имеют свою специфику. Здесь важна не только микронная точность реза, но и соблюдение межосевых расстояний в масштабах десятков метров. Ярким примером подхода к решению таких задач является деятельность Группы компаний «Дахэ». Основанная в 2001 году в провинции Ляонин (Китай) с привлечением иностранного капитала и передовых технологий, компания за более чем 20 лет создала мощную производственную базу площадью 56 000 м². Их опыт демонстрирует, как интеграция современного оборудования — от лазерных станков до 3D-сверлильных центров с ЧПУ — позволяет достигать высокой точности сборки даже для нестандартных зданий, мостовых конструкций и эстакад нефтегазовой отрасли. Собственная физико-химическая лаборатория и разработанная внутренняя система термоусадочной компенсации позволяют удерживать точность межосевого расстояния отверстий на уровне ±1 мм, что критически важно для монтажа сложных узлов в полевых условиях. Годовой объем производства свыше 40 000 тонн подтверждает способность масштабировать высокие стандарты качества на большие серии.
Типичные ошибки и способы их устранения
Даже опытные операторы сталкиваются с проблемами. Разберем наиболее частые сценарии потери точности.
- Проблема: Конусность реза при лазерной резке толстых листов.
Решение: Использование динамической фокусировки и корректировка угла головы резака. Применение газов с высокой энергией ионизации. - Проблема: «Ступеньки» на криволинейных контурах.
Решение: Увеличение разрешения интерполяции в CAM-системе и проверка настройки функции предварительного просчета в контроллере станка. - Проблема: Смещение размеров после длительной работы.
Решение: Внедрение цикла прогрева станка утром и использование систем охлаждения шпинделя и гидравлики с точностью поддержания температуры ±0.5°C.
Экономическое обоснование высокой точности
Многие заказчики задаются вопросом: зачем переплачивать за оборудование, обеспечивающее сверхвысокую точность деталей, если допуски чертежа позволяют более широкие поля? Ответ кроется в общей стоимости владения.
Высокая точность первичной заготовки или детали, полученной методом технологической резки с применением ЧПУ, часто позволяет исключить последующие операции механической обработки (фрезеровку, шлифовку). Это сокращает производственный цикл с дней до часов, снижает расход инструмента и уменьшает количество отходов. Кроме того, снижение процента брака в сборочном цехе экономит колоссальные средства на переделку и логистику.
Например, при изготовлении партии из 1000 корпусов редукторов, обеспечение точности посадочных мест сразу после лазерной резки и гибки позволяет собирать узел без пригонки вручную. Экономия на фонде оплаты труда слесарей-сборщиков многократно перекрывает стоимость минуты работы премиального лазера.
Будущее технологий: адаптивные системы и ИИ
Индустрия движется к полной автономии. Будущее технологической резки с применением ЧПУ лежит в плоскости интеграции искусственного интеллекта. Системы машинного зрения уже сегодня способны сканировать заготовку перед резкой, выявлять дефекты листа и автоматически корректировать раскладку деталей для обхода бракованных зон.
Адаптивные контроллеры анализируют ток двигателя шпинделя и вибрации в реальном времени, меняя режимы резания «на лету». Если инструмент начал затупляться, система сама снижает подачу или меняет стратегию, чтобы сохранить точность деталей до конца цикла, сигнализируя оператору о необходимости замены только когда это действительно нужно. Это переход от профилактического обслуживания к обслуживанию по фактическому состоянию.
Вопросы и ответы: Часто задаваемые вопросы по точности ЧПУ резки
Какая минимальная толщина материала возможна для высокоточной резки?
При использовании волоконных лазеров или электроэрозии возможна резка фольги толщиной от 0.05 мм с сохранением высокой точности деталей. Для плазмы нижний предел обычно составляет 1-2 мм из-за ширины реза.
Влияет ли марка стали на точность?
Да. Нержавеющие стали и алюминий склонны к короблению из-за теплопроводности и коэффициента расширения. Инструментальные стали могут давать усадку после термообработки. Технология должна подстраиваться под материал: например, использование азота вместо кислорода при резке нержавейки для снижения ЗТВ.
Можно ли добиться точности IT6 на лазерном станке?
Стандартная лазерная резка обычно обеспечивает IT9-IT10. Для достижения IT6-IT7 требуется использование прецизионных установок с системой активной стабилизации и последующая финишная обработка, либо применение гидроабразива/электроэрозии. Однако для многих задач «лазерная заготовка + чистовая фрезеровка» является оптимальным маршрутом.
Как часто нужно калибровать станок для сохранения точности?
Рекомендуется проводить полную лазерную интерферометрическую проверку геометрии осей не реже одного раза в год. Ежедневно оператор должен проверять референсные точки и биение инструмента. В условиях круглосуточной работы (24/7) интервалы технического обслуживания сокращаются.
Инженерное резюме и рекомендации по выбору поставщика услуг
Подводя итог, можно утверждать: технологическая резка с применением ЧПУ: точность деталей — это не просто характеристика станка, а результат сложного взаимодействия оборудования, технологии, оснастки и квалификации персонала. На бумаге все станки могут показывать одинаковые паспортные данные, но в реальном производстве, под нагрузкой и в длительной перспективе, разница становится очевидной.
Практический совет закупщику: При заказе партии деталей не ограничивайтесь запросом коммерческого предложения. Запросите у поставщика отчет о первом изделии (контроль первого изделия) с данными измерений на КИМ. Обратите внимание на то, как поставщик контролирует температурный режим в цеху и какой парк оборудования использует. Наличие станков разных классов (черновых и чистовых) говорит о грамотном подходе к планированию процессов.
Также стоит учитывать логистический фактор. Иногда выгоднее заказать резку у локального производителя с чуть более высокой ценой часа, но с возможностью оперативного внесения изменений в КД, чем ждать партию из-за рубежа, где коммуникация затруднена, а риски несоответствия точности деталей выше.
Если ваш проект требует нестандартных решений, работы с экзотическими сплавами или соблюдения особо жестких допусков в условиях крупносерийного производства, критически важно партнерство с компанией, обладающей собственным инженерным бюро и метрологической лабораторией.
Готовы обсудить ваш проект?
Мы специализируемся на сложных задачах, где технологическая резка с применением ЧПУ должна гарантировать микронную точность деталей. Наш парк оборудования включает прецизионные лазерные комплексы и 5-осевые обрабатывающие центры, а собственная лаборатория контроля качества исключает брак до отгрузки.
Получите бесплатный расчет стоимости и технологический аудит вашего чертежа уже сегодня.
→ Запросить расчет стоимости и консультацию технолога
Свяжитесь с нами для обсуждения требований к допускам и материалам. Мы предложим оптимальный маршрут изготовления, балансирующий между стоимостью и качеством.