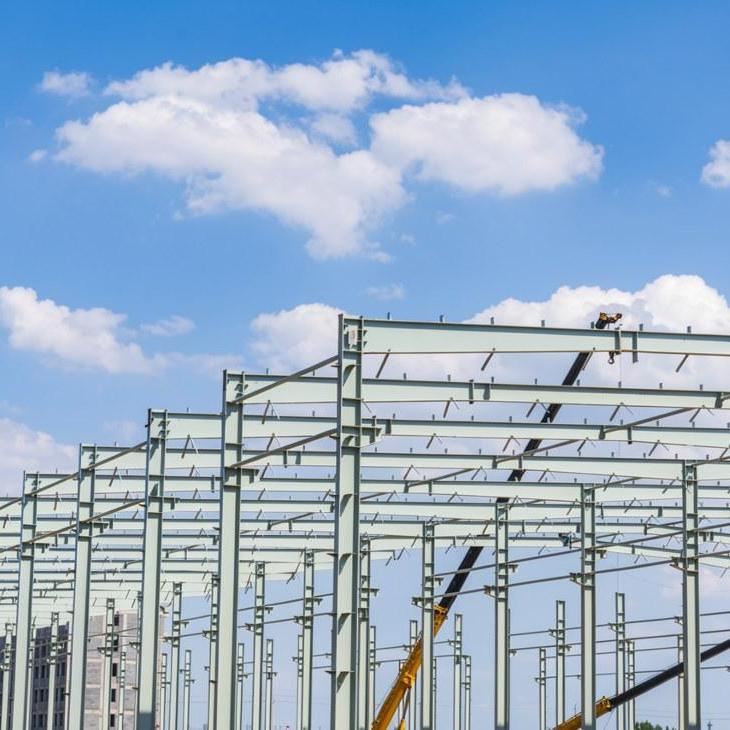

Предварительное изготовление коробчатых стальных колонн
2026-07-17
- Предварительное изготовление коробчатых стальных колонн: стандарты, технологии и критерии выбора
- Технологический процесс производства и контроль качества
- Ключевые характеристики и параметры сечения
- Области применения в промышленном и гражданском строительстве
- Как выбрать надежного производителя: критерии оценки
- Сравнение технологий: Гнутосварные vs. Горячекатаные трубы
- Логистика, монтаж и типичные проблемы
- Часто задаваемые вопросы (FAQ)
- Итоговые рекомендации по закупке
Предварительное изготовление коробчатых стальных колонн: стандарты, технологии и критерии выбора
Предварительное изготовление коробчатых стальных колонн — это комплексный производственный процесс создания замкнутых металлических профилей прямоугольного или квадратного сечения для несущих конструкций зданий. В отличие от открытых двутавров, данные элементы обеспечивают высокую устойчивость к кручению и изгибу при минимальном весе, что делает их незаменимыми в высотном строительстве и тяжелых промышленных цехах. Технология включает раскрой листового проката, гибку кромок, сварку продольных швов (часто автоматическую под флюсом) и последующую правку геометрии. Для инженеров и закупщиков ключевыми аспектами являются соблюдение допусков по ГОСТ или EN, контроль качества сварных соединений и оптимизация логистики готовых изделий.
Технологический процесс производства и контроль качества
Процесс предварительного изготовления коробчатых стальных колонн начинается не со сварки, а с тщательной подготовки материала. На современном заводе цикл выглядит следующим образом:
- Входной контроль металла: Проверка сертификатов на сталь (марки S355, Q345B/C/D), анализ химического состава и механических свойств. Критически важно исключить расслоения в листовом прокате, которые могут привести к разрушению шва под нагрузкой.
- Дробеструйная очистка и грунтование: Часто выполняется до формовки для защиты внутренних полостей, куда доступ после сборки будет невозможен. Это требование часто игнорируется дешевыми подрядчиками, что снижает коррозионную стойкость конструкции на 30-40%.
- Раскрой и обработка кромок: Использование лазерной или плазменной резки обеспечивает точность ±1 мм. Подготовка кромок под сварку (V-образная разделка) обязательна для толщин стенки более 12 мм.
- Формовка и сборка: Листы гнутся на вальцах или прессах. Сборка в “коробку” требует фиксации геометрии кондукторами для предотвращения винтового эффекта при остывании швов.
- Сварка: Основной этап. Для длинных продольных швов применяется автоматическая сварка под флюсом (SAW), обеспечивающая глубокое проплавление. Угловые соединения и диафрагмы внутри колонны варятся полуавтоматом (MIG/MAG) в среде защитных газов.
- Правка и финишная обработка: Термическая или механическая правка для устранения деформаций от сварочных напряжений.
Инженерная практика показывает, что наиболее уязвимым местом является зона пересечения внутренних диафрагм и наружных стенок. Здесь концентрация напряжений максимальна. Качественное предварительное изготовление коробчатых стальных колонн всегда предусматривает технологические отверстия в диафрагмах для электрошлаковой сварки или использование специальных вставок, что часто упускается в проектах эконом-класса.
Ключевые характеристики и параметры сечения
При заказе или проектировании необходимо оперировать конкретными техническими параметрами. Коробчатые колонны характеризуются не только внешними габаритами, но и соотношением ширины к толщине стенки (b/t).
| Параметр | Описание и влияние на конструкцию | Типичные значения / Стандарты |
|---|---|---|
| Геометрия сечения | Квадратное или прямоугольное. Прямоугольные эффективнее работают на изгиб в одной оси. | От 200×200 мм до 1000×1000 мм и более |
| Толщина стенки | Определяет местную устойчивость. Слишком тонкие стенки склонны к выпучиванию. | 8 мм – 60 мм (зависит от нагрузки) |
| Марка стали | Влияет на предел текучести и ударную вязкость при низких температурах. | S235, S355J2, Q345D (для севера) |
| Класс качества шва | Определяет метод контроля (УЗК, рентген). Для ответственных узлов обязателен 1-2 класс. | ГОСТ Р ИСО 5817, уровень B или C |
| Длина хлыста | Ограничена возможностями транспортировки и грузоподъемностью кранов на объекте. | До 12-14 метров (стандарт), до 24м (спецзаказ) |
Важно отметить: увеличение толщины стенки не всегда линейно повышает несущую способность. При превышении определенных пределов b/t колонна переходит в режим работы с потерей местной устойчивости, и дополнительный металл становится бесполезным балластом. Грамотное предварительное изготовление коробчатых стальных колонн учитывает этот фактор, предлагая оптимальное сечение вместо простого наращивания массы.
Области применения в промышленном и гражданском строительстве
Универсальность замкнутого профиля позволяет использовать его в разнообразных условиях. Основные сферы, где требуется профессиональное предварительное изготовление коробчатых стальных колонн:
1. Тяжелые промышленные цеха и ангары
Здесь колонны воспринимают колоссальные вертикальные нагрузки от мостовых кранов (до 50-100 тонн) и ветровые усилия на большие площади ограждения. Замкнутое сечение обеспечивает одинаковую жесткость в обеих плоскостях, что критично при разнонаправленных динамических нагрузках.
Пример из практики: Для цеха металлообработки в Уральском регионе были изготовлены колонны сечением 600х600 мм из стали S355J2. Благодаря предварительной пескоструйной обработке внутри профиля, конструкция выдержала 5 лет эксплуатации в агрессивной среде без признаков внутренней коррозии, в то время как открытые профили соседей потребовали ремонта через 2 года.
2. Многоэтажное каркасное строительство
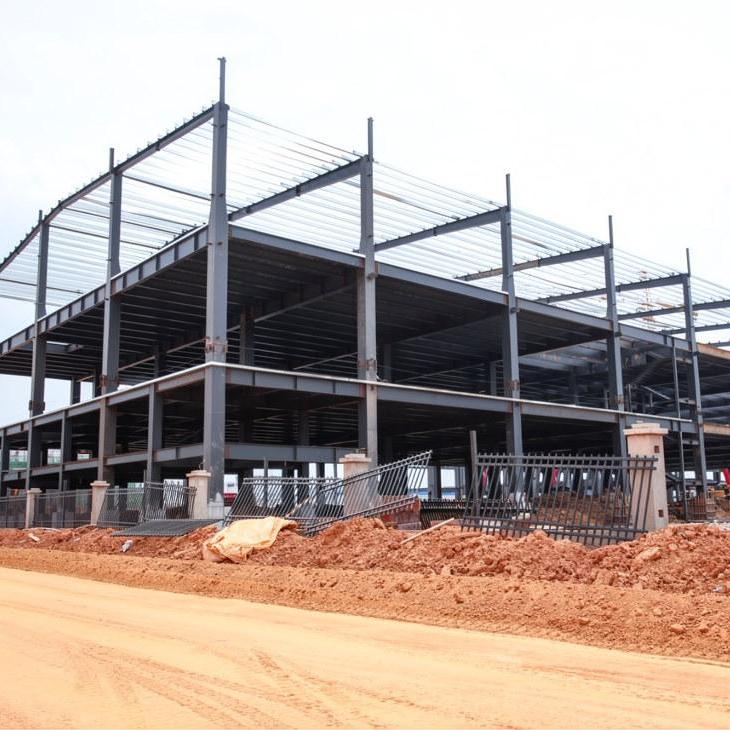
В высотных зданиях (более 9 этажей) коробчатые колонны позволяют уменьшить площадь сечения при сохранении несущей способности, увеличивая полезную площадь помещений. Они также лучше работают на сжатие, имея высокий радиус инерции.
3. Эстакады и галереи трубопроводов
Агрессивные среды химических производств требуют максимальной герметичности металла. Отсутствие открытых полок, где может скапливаться влага и пыль, делает коробчатые колонны предпочтительным выбором для нефтегазовой отрасли.
4. Спортивные сооружения и атриумы
Эстетический фактор. Гладкие грани позволяют оставлять металл открытым (с огнезащитным покрытием intumescent) без дополнительной обшивки гипсокартоном, создавая современный индустриальный стиль.
Как выбрать надежного производителя: критерии оценки
Рынок переполнен предложениями, но реальное предварительное изготовление коробчатых стальных колонн высокого уровня доступно лишь предприятиям с полным циклом. При выборе поставщика обратите внимание на следующие маркеры:
- Наличие собственного парка вальцев и автоматов: Если завод покупает готовые трубы и просто режет их — это не то. Настоящее производство начинается с листа. Наличие линий автоматической сварки под флюсом обязательно для длинных швов.
- Лаборатория НК (Неразрушающего Контроля): Производитель должен иметь аттестованных дефектоскопистов и оборудование для УЗК (ультразвукового контроля) и капиллярного контроля швов. Требуйте протоколы испытаний.
- Сертификация СТО и НАКС: Для работы в РФ и странах СНГ наличие аттестации НАКС на виды сварки является обязательным законодательным требованием для ответственных конструкций.
- Возможность обработки больших габаритов: Дробеструйные камеры должны пропускать изделия длиной до 12-14 метров и сечением до 1 метра. Окрашивание в два слоя с промежуточной сушкой — стандарт качества.
- Инженерное сопровождение: Поставщик должен уметь прочитать КМ (Конструкции Металлические) и КМД (Конструкции Металлические Деталировочные), предложить оптимизацию узлов стыковки.
Частая ошибка заказчика — ориентация только на цену за тонну. Дешевое предварительное изготовление коробчатых стальных колонн часто скрывает экономию на толщине цинкового покрытия, использовании электродов низкого класса или отсутствии правки геометрии. Кривую колонну невозможно качественно смонтировать, а затраты на исправление на площадке превышают первоначальную экономию в 3-4 раза.
Ярким примером предприятия, соответствующего всем вышеперечисленным критериям, является Группа компаний «Дахэ». Основанная в 2001 году в провинции Ляонин (Китай) с привлечением иностранного капитала и передовых технологий, компания за более чем 20 лет истории сформировала мощную производственную базу. Основная площадка — ООО «Ляонин Дахэ Хэви Индастри» — занимает территорию 150 му с площадью цехов 56 000 м². Здесь реализован полный цикл производства: от лазерной резки и гибки на станках длиной до 15 метров до автоматической сварки двойной дугой и дробеструйной очистки. Собственная физико-химическая лаборатория гарантирует контроль качества материалов, а уникальная система термоусадочной компенсации обеспечивает точность межосевых расстояний отверстий на уровне ±1 мм. Годовой объем производства превышает 40 000 тонн металлоконструкций, включая сложные коробчатые колонны для нефтегазовой отрасли, мостостроения и многоэтажных зданий по всему миру.
Сравнение технологий: Гнутосварные vs. Горячекатаные трубы
Для крупных строительных проектов часто встает вопрос выбора между гнутосварными коробчатыми колоннами и горячекатаными трубами (если доступны квадратные). Ниже приведено сравнение для принятия инженерного решения.
| Критерий | Гнутосварные колонны (из листа) | Горячекатаные профильные трубы |
|---|---|---|
| Максимальное сечение | Практически не ограничено (до 2000 мм и более) | Ограничено возможностями прокатного стана (обычно до 500-600 мм) |
| Толщина стенки | Любая (от 4 до 100+ мм), возможна разная толщина стенок | Стандартизированный ряд, сложно найти толстые стенки для больших сечений |
| Качество поверхности | Зависит от исходного листа, есть сварочный шов (требует зачистки) | Более однородная структура металла, нет видимого шва |
| Стоимость | Выше за счет трудоемкости изготовления | Ниже при массовом производстве стандартных размеров |
| Гибкость проекта | Высокая: можно менять сечение в рамках одного заказа | Низкая: только то, что есть в наличии на складе металла |
Рекомендация эксперта: Для уникальных объектов, где требуются нестандартные сечения (например, 800х400 мм с толщиной стенки 40 мм), единственно верным решением остается индивидуальное предварительное изготовление коробчатых стальных колонн из листового проката. Для типовых складов малого бизнеса выгоднее использовать серийные горячекатаные трубы.
Логистика, монтаж и типичные проблемы
Даже идеально изготовленная колонна может стать проблемой при неправильной транспортировке. Длинные элементы (более 12 метров) требуют использования тралов с кониками и строгого соблюдения точек опирания, чтобы избежать пластической деформации собственным весом.
При монтаже часто возникают сложности с сопряжением. Если предварительное изготовление коробчатых стальных колонн было выполнено с отклонением от перпендикулярности торцов более чем на 2 мм, установка фасонных деталей (башмаков, оголовков) становится невозможной без газовой резки на месте, что нарушает антикоррозионное покрытие и технологию монтажа.
Еще один нюанс — внутренняя полость. При проектировании следует предусмотреть технологические отверстия для вентиляции и стока конденсата, иначе внутри колонны начнет скапливаться влага (“эффект термоса”), приводя к коррозии изнутри наружу. Мы рекомендуем устанавливать заглушки с дренажными клапанами на этапе изготовления.
Часто задаваемые вопросы (FAQ)
Какой минимальный заказ на предварительное изготовление коробчатых стальных колонн?
Обычно заводы устанавливают минимальную партию от 20-50 тонн для рентабельности переналадки линии. Однако для срочных проектов возможны исключения или производство на универсальных постах, хотя цена за тонну в этом случае будет выше.
Можно ли заказать колонны с уже нанесенной огнезащитой?
Да, это возможно и даже рекомендуется. Нанесение вспучивающихся красок или огнестойких штукатурок в заводских условиях обеспечивает лучшее качество покрытия, чем на монтажной площадке. Необходимо заранее согласовать толщину сухого слоя и класс огнестойкости (R30, R45, R60 и т.д.).
Какие сроки изготовления типичны?
Стандартный цикл составляет 3-5 недель с момента утверждения КМД и поступления аванса. Срок зависит от объема партии, сложности узлов (наличие внутренних диафрагм, отверстий под коммуникации) и текущей загрузки производства.
Проводится ли ультразвуковой контроль всех швов?
Сплошной УЗК проводится для швов ответственных конструкций (класс К1 по СП 16). Для второстепенных элементов возможен выборочный контроль (10-20% длины шва). Это должно быть четко прописано в техническом задании на предварительное изготовление коробчатых стальных колонн.
Возможна ли поставка комплектов с болтовыми соединениями?
Безусловно. Мы поставляем колонны в комплекте с необходимыми фасонками, опорными плитами и высокопрочными болтовыми соединениями, прошедшими калибровку. Это ускоряет монтаж на объекте в разы.
Итоговые рекомендации по закупке
Выбор поставщика металлоконструкций — это инвестиция в безопасность всего здания. Не стоит рисковать, доверяя ответственные элементы гаражным мастерским без аттестации. Качественное предварительное изготовление коробчатых стальных колонн гарантирует отсутствие скрытых дефектов, точную геометрию для быстрого монтажа и долгий срок службы объекта.
Помните, что экономия на этапе производства неизбежно ведет к экспоненциальному росту затрат на этапе эксплуатации и ремонта. Доверяйте профессионалам с подтвержденным опытом и собственной лабораторией контроля качества, таким как Группа компаний «Дахэ», сочетающая двухдесятилетний опыт, современные технологии и глобальный масштаб поставок.
Готовы обсудить ваш проект?
Наши инженеры готовы выполнить расчет стоимости, разработать узлы и организовать производство партии любой сложности. Получите коммерческое предложение и техническую консультацию прямо сейчас.