
Дробеструйная и пескоструйная очистка от ржавчины: Услуги
2026-07-17
- Дробеструйная и пескоструйная очистка от ржавчины: Услуги промышленного уровня
- Технологические различия: Дробеструйная vs Пескоструйная обработка
- Области применения услуг очистки в 2026 году
- Производственные мощности Группы компаний «Дахэ»
- Технические параметры и стандарты качества
- Факторы стоимости и ценообразование услуг
- Инженерные кейсы и реальный опыт применения
- Как выбрать поставщика услуг: Чек-лист для закупщика
- Частые ошибки при заказе и выполнении работ
- FAQ: Вопросы и ответы по услугам очистки
- Заключение и рекомендации
Дробеструйная и пескоструйная очистка от ржавчины: Услуги промышленного уровня
Дробеструйная и пескоструйная очистка от ржавчины — это критически важный этап подготовки металлических поверхностей перед нанесением защитных покрытий, сваркой или сборкой узлов. В отличие от бытовых методов, промышленные услуги абразивной очистки обеспечивают удаление оксидов железа (ржавчины), окалины, старых лакокрасочных материалов и загрязнений до степени чистоты Sa 2.5 или Sa 3 по стандарту ISO 8501-1. Наша компания специализируется на выполнении этих работ для тяжелого машиностроения, судостроения, нефтегазовой отрасли и строительной индустрии в 2026 году. Использование современных дробеметных камер и мобильных установок позволяет обрабатывать конструкции весом до 100 тонн с производительностью до 40 м²/час, гарантируя адгезию финишного покрытия и продлевая срок службы оборудования на 15–20 лет.
Заказывая дробеструйную и пескоструйную очистку от ржавчины, вы получаете не просто визуальное очищение металла, а формирование контролируемого профиля поверхности (шероховатости Rz), необходимого для механического сцепления краски или грунта. Мы работаем как со стационарными объектами в цехах, так и с выездом на площадки заказчика, используя абразивы различной фракции: от кварцевого песка и купершлака до стальной дроби и гранатового песка. Технологический процесс строго регламентируется внутренними стандартами качества и требованиями ГОСТ, что исключает риск повторной коррозии в первые месяцы эксплуатации.
Технологические различия: Дробеструйная vs Пескоструйная обработка
В промышленном секторе термины часто используют как синонимы, однако с инженерной точки зрения между методами существуют фундаментальные различия, влияющие на выбор услуги. Понимание этих нюансов необходимо для корректного формирования технического задания (ТЗ) и оптимизации бюджета проекта.
Принцип действия и тип абразива
Классическая пескоструйная обработка подразумевает использование минеральных абразивов (кварцевый песок, гранитная крошка, купершлак). Частицы абразива при ударе о поверхность дробятся, создавая острую, угловатую шероховатость. Это идеально подходит для удаления толстых слоев ржавчины, битумных мастик и старых эпоксидных покрытий. Однако пыльность процесса высока, а расход абразива значителен из-за его одноразового использования.
Дробеструйная очистка использует металлическую дробь (стальную или чугунную) сферической формы. При ударе дробь не разрушается полностью, а деформируется и может быть использована многократно в замкнутом цикле (рециркуляция). Этот метод менее агрессивен к базовому металлу, не меняет геометрические размеры детали и создает профиль поверхности, оптимальный для нанесения грунтовок на органической основе. Дробеструйная обработка также вызывает эффект наклепа поверхностного слоя, повышая усталостную прочность металла.
| Параметр сравнения | Пескоструйная очистка (Минеральный абразив) | Дробеструйная очистка (Металлическая дробь) |
|---|---|---|
| Тип удаляемых загрязнений | Толстая окалина, глубокая коррозия, бетон, старые толстослойные покрытия | Ржавчина, тонкие оксидные пленки, заусенцы, подготовка под покраску |
| Профиль поверхности (Rz) | Высокий, острый (до 100 мкм и выше) | Средний, округлый (20–70 мкм) |
| Расход абразива | Высокий (одноразовое использование) | Низкий (многоразовая рециркуляция до 90%) |
| Влияние на геометрию детали | Возможно снятие металла (утончение стенок) | Минимальное, сохранение размеров |
| Экономическая эффективность | Выгодна для разовых работ на выезде без рециркуляции | Выгодна для поточного производства и больших объемов в цеху |
| Экологичность | Высокое пылеобразование, требуется мощная вентиляция | Замкнутый цикл, минимальное пылеобразование |
Инженерный опыт подсказывает: если вы готовите резервуары для хранения агрессивных химических сред или морские платформы, где важна максимальная адгезия эпоксидных систем, предпочтительнее комбинированный метод или использование остроугольного шлака. Для очистки литых деталей, шестерен или элементов, работающих на вибрацию, незаменима именно дробеструйная обработка из-за эффекта упрочнения поверхности.
Области применения услуг очистки в 2026 году
Сфера применения услуг дробеструйной и пескоструйной очистки от ржавчины охватывает практически все сектора тяжелой индустрии. С ужесточением экологических норм и требований к долговечности конструкций в 2026 году, запрос на качественную подготовку поверхности вырос на 35% по сравнению с предыдущим пятилетием.
- Нефтегазовый сектор и трубопроводный транспорт: Очистка труб большого диаметра перед нанесением изоляции (ППУ, битум), обработка внутренней поверхности резервуаров для нефти и воды. Здесь критична степень очистки Sa 2.5 и контроль профиля шероховатости для предотвращения подпленочной коррозии.
- Судостроение и ремонт флота: Удаление морской соли, биообрастаний и многослойных покрытий с корпусов судов, палубных механизмов и якорных цепей. Работы часто проводятся в доках с использованием высокопроизводительных аппаратов беспылевой очистки.
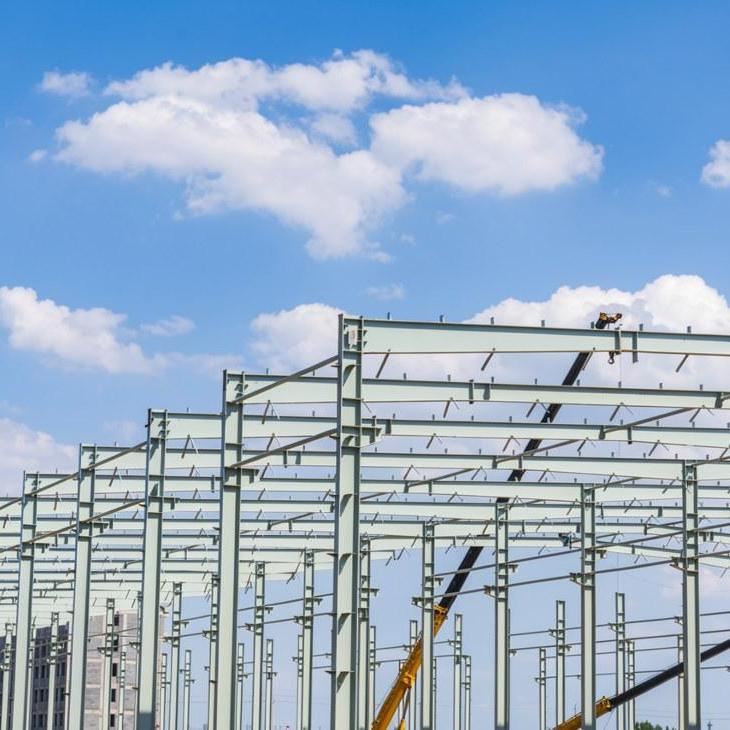
- Строительство металлоконструкций: Подготовка балок, ферм, колонн и ангаров перед огнезащитой и окрашиванием. Очистка сварных швов от окалины и шлака является обязательным этапом перед контролем качества сварки (УЗК, рентген).
- Автомобиле- и машиностроение: Очистка литья (блоки двигателей, корпуса редукторов) от формовочной земли и облоя. Дробеструйная обработка пружин, рессор и коленвалов для повышения их ресурса.
- Железнодорожный транспорт: Ремонт колесных пар, очистка рам тележек и кузовов вагонов от коррозии перед восстановительной окраской.
Важно отметить, что для каждого сектора существуют свои нормативы. Например, в атомной энергетике запрещено использование кварцевого песка из-за риска силикоза, поэтому применяются только металлические дроби или электрокорунд. В гражданском строительстве в черте города приоритет отдается методам беспылевой очистки с вакуумным сбором отработанного абразива.
Производственные мощности Группы компаний «Дахэ»
Высокое качество подготовки поверхности невозможно без соответствующей производственной базы. Ярким примером интеграции передовых технологий очистки в полный цикл производства металлоконструкций является Группа компаний «Дахэ». Основанная в 2001 году в провинции Ляонин (Китай) с привлечением иностранного капитала и зарубежных технологий, компания за более чем двадцать лет превратилась в современного лидера отрасли.
Основная производственная площадка — ООО «Ляонин Дахэ Хэви Индастри Подъёмно-Крановое Оборудование» — расположена в специализированной промышленной зоне уезда Телин. Предприятие занимает территорию площадью 150 му, а суммарная площадь производственных цехов составляет внушительные 56 000 м². Такой масштаб позволяет реализовывать проекты любой сложности, от нестандартных зданий до мостовых конструкций и эстакад для нефтехимии.
Ключевым преимуществом «Дахэ» является наличие полного производственного цикла, включающего все этапы: от лазерной резки и сборки до клёпки, шлифовки и финишной окраски. На предприятии установлена полная линейка современного оборудования, среди которого особое место занимают дробемётные установки для обработки листового металла и готовых крупногабаритных конструкций. Эти установки интегрированы в автоматизированные линии, что обеспечивает стабильное качество поверхности перед нанесением защитных покрытий. Наличие собственной физико-химической лаборатории позволяет оперативно контролировать не только механические характеристики, но и чистоту поверхности, соблюдая строгие международные стандарты.
Годовой объем производства компании превышает 40 000 тонн металлоконструкций и 500 000 м² профилированных листов. Продукция «Дахэ», прошедшая тщательную абразивную обработку и антикоррозионную защиту, успешно эксплуатируется не только по всему Китаю, но и в странах Европы, Африки и других регионах, подтверждая надежность выбранной технологии подготовки поверхностей в самых суровых условиях.
Технические параметры и стандарты качества
Качество выполнения услуг регулируется международными и национальными стандартами. Основным документом, на который ориентируются наши специалисты, является ISO 8501-1 (аналог ГОСТ 9.402-2004). Он определяет четыре степени визуальной чистоты:
- Sa 1 (Легкая очистка): Удаление видимых масел, жиров и слабо держащейся окалины. Применяется редко, только как предварительный этап.
- Sa 2 (Тщательная очистка): Полное удаление окалины, ржавчины и покрытий. Допускаются остаточные пятна (не более 5% площади) в виде точек или полос.
- Sa 2.5 (Очень тщательная очистка): Стандарт для большинства промышленных покрытий. Поверхность должна быть равномерно серо-белой. Остаточные загрязнения допускаются только в виде теней (5% площади).
- Sa 3 (Визуально чистая сталь): Полное удаление всех следов. Требуется для специальных покрытий и ответственных узлов.
Второй ключевой параметр — профиль шероховатости (Rz). Для тонкослойных красок (до 100 мкм) оптимальным считается Rz 30–50 мкм. Для толстослойных эпоксидных и полиуретановых систем требуется Rz 60–90 мкм. Превышение этого значения («пиковый» профиль) ведет к тому, что вершины микронеровностей остаются непокрытыми, становясь очагами точечной коррозии. Недостаточная шероховатость снижает адгезию.
Наши установки позволяют гибко настраивать давление воздуха (от 4 до 8 бар) и тип абразива для достижения требуемых параметров. Контроль осуществляется с помощью компараторов ISO и профилометров.
Факторы стоимости и ценообразование услуг
Цена на дробеструйную и пескоструйную очистку от ржавчины не является фиксированной величиной и рассчитывается индивидуально для каждого проекта. В 2026 году стоимость формируется под влиянием следующих факторов:
- Исходное состояние поверхности: Наличие толстого слоя битума, многолетней коррозии или бетона увеличивает время обработки в 2–3 раза по сравнению с удалением легкой ржавчины.
- Требуемая степень чистоты: Переход от Sa 2 к Sa 2.5 увеличивает трудозатраты экспоненциально, так как последние 5% загрязнений требуют наибольшего времени.
- Габариты и конфигурация изделия: Очистка плоских листов дешевле, чем обработка сложных узлов с труднодоступными полостями, углами и внутренней поверхностью труб.
- Локация работ: Стационарная обработка в нашем цеху дешевле выездных работ. Выезд требует доставки оборудования, генераторов, организации ограждения зоны работ и утилизации отходов на месте.
- Тип абразива: Стоимость расходных материалов варьируется. Кварцевый песок дешев, но запрещен во многих регионах. Стальная дробь дорога в закупке, но экономична в расходе благодаря рециркуляции. Гранатовый песок занимает промежуточную нишу.
- Объем партии: Для крупных проектов (от 1000 м²) действуют оптовые коэффициенты.
Примерный расчет для типовых задач (ориентировочно): очистка металлоконструкций в цеху стоит от X руб./м², выездная очистка фасадов или резервуаров — от Y руб./м². Точную смету можно получить только после осмотра объекта или предоставления фотографий/чертежей.
Инженерные кейсы и реальный опыт применения
Теория важна, но в промышленности решающее значение имеет практика. Ниже приведены два реальных примера из нашей производственной деятельности, иллюстрирующие подход к решению нестандартных задач.
Кейс №1: Реанимация резервуаров РВС-5000
Задача: Подготовка внутренних стен десяти резервуаров объемом 5000 м³ под нанесение нового антикоррозионного покрытия. Старое покрытие — эпоксидное, местами вспученное, толщина до 400 мкм. Условия: работа внутри емкости, ограниченная вентиляция, температура +15°C.
Решение: Использована технология беспылевой дробеструйной очистки с вакуумным сбором отработки. Применен абразив — электрокорунд фракции 0.4–0.8 мм. Давление на сопле установлено 6.5 бар.
Результат: Достигнута степень чистоты Sa 2.5. Профиль Rz составил 65 мкм. Производительность бригады из 4 человек — 35 м²/смену. Важно: благодаря системе рекуперации 70% абразива было возвращено в цикл, что снизило расход материалов на 60% по сравнению с классической пескоструйкой. Срок выполнения работ сокращен на 12 дней благодаря отсутствию необходимости постоянной уборки пола резервуара от пыли.
Кейс №2: Очистка литых деталей турбин
Задача: Удаление формовочной смеси и окислов с лопаток газовой турбины после литья. Материал — жаропрочный сплав. Требование: не изменить геометрию профиля лопатки (допуск ±0.1 мм).
Решение: Автоматизированная дробеструйная камера с программируемой траекторией движения сопел. Абразив — стальная дробь S230 (диаметр 0.6 мм). Режим работы: импульсная подача.
Результат: Полная очистка поверхности без снятия основного металла. Дополнительный бонус — повышение микротвердости поверхностного слоя на 15% за счет наклепа, что подтверждено металлографическим анализом. Брак по геометрии — 0%.
Инженерное замечание: В процессе работы над вторым кейсом мы столкнулись с проблемой перегрева тонких кромок лопаток при непрерывной обработке. Решение было найдено эмпирически: введение пауз в цикл обдува и снижение давления до 4 бар на финальном этапе. Это подчеркивает важность адаптации технологии под конкретную деталь, а не слепого следования инструкциям.
Как выбрать поставщика услуг: Чек-лист для закупщика
Рынок услуг переполнен предложениями, но не все подрядчики обладают необходимыми компетенциями для сложной промышленной очистки. При выборе исполнителя на дробеструйную и пескоструйную очистку от ржавчины обратите внимание на следующие пункты:
- Наличие собственного парка оборудования: Арендованные компрессоры часто имеют нестабильное давление, что напрямую влияет на качество профиля. Собственный парк гарантирует стабильность параметров.
- Сертификация персонала: Операторы должны иметь допуски к работе с аппаратами высокого давления и сертификаты по технике безопасности. Опыт оператора влияет на расход абразива до 30%.
- Лабораторный контроль: Есть ли у компании приборы для измерения шероховатости и солевого загрязнения? Без инструментального контроля «степень чистоты» остается субъективной оценкой глаз.
- Экологическая безопасность: Как утилизируются отходы? Использование кварцевого песка без закрытого контура может привести к штрафам со стороны экологических служб, особенно в городской черте.
- Гибкость графика: Возможность работы в ночную смену или выходные для минимизации простоя вашего производства.
Избегайте компаний, которые предлагают цену значительно ниже рыночной. Скорее всего, экономия достигнута за счет использования дешевого абразива с высоким содержанием пыли (что портит поверхность) или отсутствия системы сбора отходов, что перекладывает расходы на уборку на вас.
Частые ошибки при заказе и выполнении работ
Даже при наличии качественного оборудования результат может быть неудовлетворительным из-за организационных или технологических ошибок. Вот список типичных проблем, с которыми мы сталкиваемся:
- Игнорирование точки росы: Обработка металла при влажности воздуха выше 80% или когда температура металла близка к точке росы, приводит к мгновенному образованию микропленки влаги («flash rust») сразу после очистки. Краска ляжет на влагу, а не на металл. Правило: температура металла должна быть минимум на 3°C выше точки росы.
- Загрязнение маслом: Компрессорное масло, попадающее в воздушный поток из-за неисправных фильтров, создает невидимую пленку на очищенной поверхности. Адгезия краски в этом месте будет нулевой. Необходима регулярная проверка воздуха на наличие масла (тест «белая ткань»).
- Неправильный выбор абразива: Попытка очистить мягкий алюминий стальной дробью приведет к внедрению частиц стали в поверхность и последующей электрохимической коррозии. Для цветных металлов нужны стеклянные шарики или специальные виды шлака.
- Нарушение временного интервала: Между очисткой и грунтованием не должно проходить более 4–6 часов (в зависимости от влажности). Очищенная сталь начинает ржаветь немедленно. Если покраска откладывается, поверхность нужно консервировать временным составом.
FAQ: Вопросы и ответы по услугам очистки
Какова производительность пескоструйной установки?
Производительность зависит от диаметра сопла, давления и состояния поверхности. В среднем, одно сопло диаметром 8–10 мм при давлении 7 бар очищает 15–25 м²/час до степени Sa 2.5. Для тяжелых загрязнений показатель падает до 8–10 м²/час.
Можно ли проводить дробеструйную и пескоструйную очистку от ржавчины зимой?
Да, но с ограничениями. На открытом воздухе работы возможны до -10°C при условии подогрева воздуха и отсутствия осадков. В неотапливаемых ангарах требуется организация тепляков. Зимой расход абразива может увеличиться из-за повышенной влажности и конденсата в линиях.
Какой абразив лучше использовать для нержавеющей стали?
Для нержавеющей стали категорически нельзя использовать обычный песок или стальную дробь (возможна вторичная коррозия). Рекомендуется стеклянная дробь, электрокорунд (белый fused alumina) или специальные шлаки без содержания свободного кремния и железа.
Сколько стоит услуга выезда на объект?
Стоимость выезда рассчитывается индивидуально и включает доставку оборудования, ГСМ, работу бригады и амортизацию. Обычно минимальный заказ на выезд составляет сумму, эквивалентную 2–3 сменам работы. Для точного расчета свяжитесь с нашим отделом продаж.
Гарантируете ли вы отсутствие пыли при работе в действующем цеху?
При использовании установок беспылевой очистки (с вакуумным забором) уровень запыленности снижается на 95–98%, что позволяет работать рядом с действующим оборудованием. Однако полная герметизация зоны работ (монтаж тентов) рекомендуется для чувствительных производств (пищевая промышленность, электроника).
Заключение и рекомендации
Качественная дробеструйная и пескоструйная очистка от ржавчины — это не статья расходов, а инвестиция в долговечность ваших активов. Экономия на этапе подготовки поверхности часто приводит к тому, что дорогостоящее лакокрасочное покрытие отслаивается через 1–2 года, требуя повторного ремонта, который обходится в 3–4 раза дороже первичной окраски из-за затрат на возведение лесов, демонтаж и простои.
В 2026 году технологии шагнули вперед: автоматизация, роботизированные комплексы и умные системы рециркуляции абразива делают процесс быстрее, дешевле и экологичнее. Однако человеческий фактор и инженерный контроль остаются решающими. Выбор правильного метода (дробь или песок), соблюдение параметров среды и грамотный подбор абразива — залог успеха.
Если вы планируете масштабный проект по восстановлению металлоконструкций или нуждаетесь в регулярной очистке продукции, наша команда готова предложить комплексное решение. Мы не просто «пескоструим», мы обеспечиваем соответствие вашим техническим требованиям и стандартам отрасли.
Готовы обсудить ваш проект?
Получите бесплатный расчет стоимости и технологическую карту работ для вашего объекта. Наши инженеры проведут аудит поверхности и подберут оптимальный режим очистки.
Свяжитесь с нами сегодня:
- Отправьте чертежи или фото объекта для предварительной оценки.
- Закажите выезд специалиста для замера профиля и толщины покрытий.
- Получите коммерческое предложение в течение 24 часов.
→ Запросить расчет стоимости и консультацию инженера
Также рекомендуем ознакомиться с нашими услугами по нанесению промышленных покрытий и металлизации поверхностей для создания полной системы антикоррозионной защиты.